

Физикохимия поверхности и защита материалов, 2023, T. 59, № 5, стр. 546-558
Структурные особенности, механические свойства, износо- и жаростойкость покрытий в системе Mo–Y–Zr–Si–B, полученных на молибдене методом магнетронного напыления в режимах DCMS и HIPIMS
Ф. В. Кирюханцев-Корнеев a, *, Ф. И. Чударин a, Р. А. Вахрушев a, А. Д. Сытченко a, М. И. Карпов b, P. Feng c, Е. А. Левашов a
a Университет науки и технологий “МИСИС”
119049 Москва, Ленинский проспект, 4с1, Россия
b Институт физики твердого тела имени Ю.А. Осипьяна Российской академии наук
142432 Черноголовка, ул. Академика Осипьяна, 2, Россия
c China University of Mining and Technology
221116 Xuzhou, China
* E-mail: kiruhancev-korneev@yandex.ru
Поступила в редакцию 18.05.2023
После доработки 20.06.2023
Принята к публикации 22.06.2023
- EDN: PPRIPC
- DOI: 10.31857/S0044185623700687
Аннотация
Покрытия Mo–(Y, Zr)–Si–B были получены методами магнетронного напыления постоянного тока (DCMS, direct current magnetron sputtering) и высокомощного импульсного магнетронного напыления (HIPIMS, high power impulse magnetron sputtering) с использованием композиционных мишеней MoSi2 + 10% MoB и (MoSi2 + 10% MoB) + 20% ZrB2, с расположенными в их зоне эрозии сегментами Y суммарной площадью 5 и 10 см2. Структура и состав покрытий исследовались методами сканирующей и просвечивающей электронной микроскопии, оптической эмиссионной спектроскопии тлеющего разряда и рентгенофазового анализа. Были определены твердость, модуль упругости, упругое восстановление, адгезионная прочность, стойкость покрытий к ударным циклическим и абразивным воздействиям. Жаростойкость и термическая стабильность оценивалась при нагреве покрытий до максимальной температуры 1000°C в муфельной печи и в колонне просвечивающего электронного микроскопа, соответственно. Установлено, что основу покрытия Mo–Si–B составляет фаза h-MoSi2 с текстурой в направлении [110] и размером кристаллитов 75 нм. Легирование покрытий Zr и Y, а также переход от DCMS к режиму HIPIMS, способствовали подавлению преимущественного роста кристаллитов, повышению их дисперсности и объемной доли аморфной фазы, что приводило к повышению трещиностойкости и адгезионной прочности покрытий. Применение метода HIPIMS при осаждении покрытий вызвало рост твердости и модуля упругости на 10%, стойкости к циклическим ударным воздейстивмя на 60%, абразивной стойкости на 20%, увеличению жаростойкости до 20%. Покрытия Mo–Y–Zr–Si–B оптимального состава обладали высокой термической стабильностью, – основная структурная составляющая, гексагональная фаза h-MoSi2, сохранялась в температурном диапазоне 20–1000°C, а также обеспечивали повышение жаростойкости Mo подложки более, чем в 9 раз при 1000°С.
1. ВВЕДЕНИЕ
Молибден является одним из основных материалов для высокотемпературных применений [1, 2]. Главным недостатком, ограничивающим использование молибдена, является его интенсивное окисление при нагреве на воздухе до температур 400–700°C с образованием газообразного оксида MoO3, ведущим к ускоренному разрушению изделий [2]. Для защиты молибденовых сплавов широко используются жаростойкие покрытия на основе MoSi2 [3–5]. Хорошо известно, что высокая стойкость MoSi2 к окислению обусловлена образованием защитного слоя SiO2 вследствие частичного окисления Si. В то же время при температуре 500°C все еще продолжается нежелательное окисление Mo [6]. Это в первую очередь вызвано растрескиванием силикатного слоя. Чтобы выровнять коэффициенты термического расширения и повысить способность покрытия к самозалечиванию в состав вводится бор [7, 8]. Покрытия MoSi2, легированные бором, имеют повышенную рабочую температуру на уровне 1100–1400°C. Улучшить характеристики объемных материалов и покрытий Mo–Si–B можно путем введения в их состав тугоплавких металлов, таких как Hf, Zr, Ti и т.д. [8–10]. В работе [9] было показано, что легирование покрытий Mo–Si–B гафнием и цирконием приводит к снижению размера зерен основной фазы h-MoSi2 с 20 до 10–15 нм, увеличению доли аморфной составляющей (a-MoB), повышению стойкости к растрескиванию при нагреве, росту жаростойкости на 10–30% при температуре 1000°С и на 40–70% при 1500°C. Высокая жаростойкость покрытий Mo–Zr–Si–B связана с образованием многослойной поверхностной оксидной пленки состава SiO2 + ZrOx [9].
Перспективным является введение в состав покрытий Mo–Si–B редкоземельных металлов. Добавление 0.5% La в состав покрытия Mo–Si–B приводит к образованию по границам зерен оксида La2O3, тормозящего диффузию кислорода вглубь покрытия при высокотемпературном нагреве, а также способствует повышению трибологичеких характеристик материала [11]. Легирование покрытия Mo–Si–B иттрием позволило повысить стойкость покрытий на подложках из никелевых сплавов к циклическим ударным воздействиям на 50% [12]. Иттрий-содержащие композиционные покрытия на основе Mo–Si–B успешно защищают материал подложки от окисления в среде ионизированного воздуха при 1800–2100°С в течение 100 с [13].
Для нанесения покрытий на основе MoSi2 применяются: детонационное напыление [14], плазменное или газопламенное сверхзвуковое напыление [15], шликерно-обжиговая технология [16], электролиз расплава солей [17] и электроискровое легирование [18]. Широко используется метод диффузионного насыщения [19, 20], а также способ, комбинирующий осаждение Mo с последующим диффузионным насыщением Si и B [21, 22]. Недостатками указанных методов являются повышенные шероховатость, дефектность и неравномерность покрытий, а также изменение геометрии подложки. В ряде случаев требуются дополнительный отжиг системы “покрытие–подложка” и механическая обработка изделий с точными допусками. Перспективным для получения покрытий из керамических материалов является метод магнетронного напыления, обеспечивающий простоту контроля структурно-фазового состояния, высокое качество и низкую шероховатость покрытий, отсутствие ограничений при выборе материала подложек, сохранение геометрии изделия и относительно высокие скорости осаждения [8, 23, 24]. Применение высокомощного импульсного магнетронного распыления (HIPIMS, high power impulse magnetron sputtering) дает дополнительные возможности для улучшения характеристик покрытий [25, 26]. Метод HIPIMS за счет более высокой мощности обеспечивает значительное увеличение плотности плазмы от ~1010 ион/см3 для магнетронного распыления на постоянном токе (DCMS, direct current magnetron sputtering) до 1013–1014 ион/см3 для HIPIMS [27]. В случае HIPIMS распыленные атомы интенсивно ионизируются во время прохождения через плазму, и поток состоит преимущественно из ионов, а не атомов, как в случае DCMS. Увеличение соотношения ион/атом в потоке, присущее HIPIMS, приводит к значительному повышению адгезионной прочности осаждаемых покрытий за счет образования псевдодиффузионных слоев и эффектов ионной имплантации на этапе предварительного травления поверхности подложки [28, 29].
Целью работы является определение структуры, механических и трибологических характеристик, а также жаростойкости покрытий Mo–(Zr, Y)–Si–B, нанесенных на подложки из молибденовых сплавов методами DCMS и HIPIMS.
2. МЕТОДИКА ЭКСПЕРИМЕНТА
Покрытия Mo–(Y, Zr)–Si–B были получены методом магнетронного напыления с использованием мишеней MoSi2 + 10% MoB и (MoSi2 + + 10% MoB) + 20% ZrB2 диаметром 120 мм и толщиной 10 мм, в зону эрозии (площадь 60 см2) которых помещались 2 или 4 сегмента Y (99.99%) общей площадью 5 и 10 см2, соответственно. Мишени изготавливались с применением методов самораспространяющегося высокотемпературного синтеза и горячего прессования. Осаждение покрытий проводилось на модернизированной установке типа УВН-2М, принципиальная схема которой представлена в работе [9], в среде Ar (99.9995%) при давлении 0.2 Па. Остаточное давление составляло 3 × 10⁻³ Па. Покрытия наносились на пластины молибдена марки МЧ-1 размером 15 × 15 × 5 мм, диски молибденового сплава ТСМ-7 (∅ 30 × 5 мм), фольгу Mo (20 × 10 × 0.1 мм) которые предварительно подвергались ультразвуковой очистке в изопропиловом спирте в течение 5 мин. Дополнительно проводилась ионная очистка (ионы Ar+, 2 кэВ, 40 мин) в вакуумной камере непосредственно перед нанесением покрытий. Время осаждения покрытий составляло 40 мин. При нанесении покрытий на Mo подложки со всех сторон в режиме вращения, для последующих отжигов на воздухе, время осаждения было увеличено до 2 ч. Для реализации режимов DCMS и HIPIMS применялись блоки питания Pinnacle+ (Advanced Energy, США) и TruPlasma 4002 (Trumpf, Германия), соответственно. Значения электрических параметров распыления приведены в табл. 1. Было установлено, что в режиме HIPIMS основная электрическая мощность реализуется на сегментах Y, что определяет повышение средней и пиковой мощности (покрытия 5 и 6).
Таблица 1.
Параметры нанесения покрытий
| № | Покрытие | Мишень | NY | Метод | U, В | I, А | P, кВт | Iпик, А | Pпик, кВт |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Mo–Si–B DCMS | MoSi2 + 10% MoB | 0 | DCMS | 500 | 2 | 1 | – | – |
| 2 | Mo–Si–B + 2Y DCMS | 2 | DCMS | 500 | 2 | 1 | – | – | |
| 3 | Mo–Si–B + 4Y DCMS | 4 | DCMS | 500 | 2 | 1 | – | – | |
| 4 | Mo–Si–B HIPIMS | 0 | HIPIMS | 970 | 3 | 1 | 40 | 40 | |
| 5 | Mo–Si–B + 4Y HIPIMS | 4 | HIPIMS | 400 | 2.2 | 1.9 | 90 | 75 | |
| 6 | Mo–Zr–Si–B + 2Y HIPIMS | (MoSi2 + 10% MoB) + 20% ZrB2 | 2 | HIPIMS | 840 | 1.4 | 1.9 | 90 | 75 |
Исследование химического состава покрытий проводилось методом оптической эмиссионной спектроскопии тлеющего разряда (ОЭСТР) на приборе Profiler 2 (Horiba Jobin Yvon, Франция) [30]. Структура исследовалась методами сканирующей и просвечивающей электронной микроскопии (СЭМ и ПЭМ) на приборах S-3400 (Hitachi, Япония) и JEM-2100 (JEOL, Япония), соответственно. Ламели для ПЭМ были получены с помощью механического утонения и последующего ионно-лучевого травления на установке PIPS II (Gatan, США). Размер кристаллитов и межплоскостные расстояния определялись с помощью программного обеспечения ImageJ и Olympus Radius 2.0. Рентгенофазовый анализ (РФА) проводился на приборе Phaser D2 (Bruker, США) с использованием излучения CuKα.
Адгезионная прочность покрытий определялась методом измерительного царапания на приборе Revetest (CSM Instruments, Швейцария), оснащенном алмазным индентором Роквелла с радиусом закругления вершины 0.2 мм. Для оценки адгезионной прочности методом Rockwell C проводились испытания на твердомере ТР-5006-02 (Точприбор, Россия) при нагрузке на индентор 1471 Н. Для исследования механических свойств методом наноиндентирования использовался нанотвердомер Nano-Hardness Tester (CSM Instruments, Швейцария); нагрузка на индентор Берковича составляла 4 мН. Исследование трещиностойкости покрытий проводилось с использованием микротвердомера HVS-50, оснащенном индентором Виккерса, при нагрузке 10 и 50 Н. Ударные циклические испытания осуществлялись на приборе Impact Tester (CemeCon, Германия). Образцы подвергались 105 ударам твердосплавным шариком (∅ 5 мм) с частотой 50 Гц и нагрузкой 100 Н. Абразивная стойкость покрытий исследовалась на установке типа Сalowear-tester (НИИТАвтопром, Россия). В качестве контртела использовался шарик из стали ШХ15 (∅ 27 мм). Скорость вращения шарика составляла 13 об./мин, нагрузка – 1.8 Н, абразив - алмазная суспензия (1 мкм) (Struers, Дания). Время абразивного воздействия составляло 3, 5 и 7 мин. Анализ поверхности образцов в зоне трибоконтакта после испытаний проводился с использованием оптического профилометра NT1100 (WYKO, США), оптических микроскопов Neophot 21 и Axiovert 5 (Carl Zeiss, Германия).
С целью определения жаростойкости, покрытия отжигались в изотермическом режиме на воздухе при температуре 1000°С в течение 1 ч в муфельной печи SNOL-7.2/1200. Для оценки термической стабильности были проведены in-situ исследования структурно-фазовых превращений, происходящих при нагреве ламелей покрытий в колонне ПЭМ. Нагрев до температур 400, 600, 800, 900 и 1000°С со скоростью 100°C/мин осуществлялся с использованием держателя Gatan 652. Выдержка при каждой температуре составляла 10–30 мин. Также проводились вакуумные отжиги покрытий в печи “Термоник Т1” при температурах 600, 800 и 1000°С и выдержке 10 мин, что близко к режимам нагрева в колонне ПЭМ. Скорости нагрева и охлаждения составляли 15°C/мин.
3. РЕЗУЛЬТАТЫ И ИХ ОБСУЖДЕНИЕ
3.1. Состав и структура
Все полученные покрытия характеризовались равномерным распределением основных элементов по толщине. На рис. 1а представлен типичный элементный ОЭСТР-профиль покрытия Mo–Si–B + 4Y HIPIMS. Усредненный по толщине состав покрытий приведен в табл. 2. Покрытия, полученные с использованием 2 и 4 сегментов иттрия, содержали от 4 и 7 ат. % Y, сoответственно. Содержание остальных элементов закономерно уменьшалось. Покрытие 6, полученное при распылении мишени (90% MoSi2 + + 10% MoB) + 20% ZrB2 характеризовалось повышенной концентрацией бора (22 ат. %.), концентрация Zr составляла 9 ат. %. Данные особенности связаны с присутствием в составе мишени фазы ZrB2. Было установлено, при использовании метода HIPIMS содержание примесей в покрытиях выше: суммарная концентрация углерода и кислорода для DCMS-покрытий не превышала 4 ат. %, в то время как для HIPIMS-образцов данный показатель находился в пределах 5–10 ат. %. Повышенный уровень примесей объясняется снижением скорости роста покрытий при импульсной подаче мощности [26, 29]. Важно отметить, что примеси могут негативно влиять на поведение покрытий при высокотемпературном нагреве и механические свойства [31, 32].
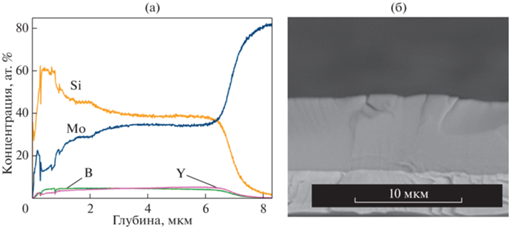
Таблица 2.
Элементный состав, толщина и скорость роста покрытий
| № | Элементный состав, ат. % | Толщина*, мкм | Скорость роста, нм/мин |
||||
|---|---|---|---|---|---|---|---|
| Mo | Si | B | Y | Zr | |||
| 1 | 24 | 68 | 8 | 0 | 0 | 7.5 | 187 |
| 2 | 22 | 66 | 8 | 4 | 0 | 8.7 | 218 |
| 3 | 30 | 58 | 5 | 7 | 0 | 8.2 | 205 |
| 4 | 22 | 70 | 8 | 0 | 0 | 5.3 | 133 |
| 5 | 25 | 61 | 7 | 7 | 0 | 2.8 | 70 |
| 6 | 14 | 51 | 22 | 4 | 9 | 6.7 | 168 |
По данным СЭМ полученные покрытия обладали плотной малодефектной структурой с отсутствием выраженных столбчатых кристаллитов. В качестве примера на рис. 1б представлено типичное СЭМ-изображение поперечного излома покрытия Mo–Si–B + 4Y HIPIMS. Значения толщин и скоростей роста, оцененные на основе полученных микрофотографий изломов покрытий, представлены в табл. 2. Скорость роста покрытия Mo–Si–B DCMS составила 187 нм/мин. При использовании двух и четырех сегментов иттрия скорость роста покрытия Mo–Si–B увеличилась на 17 и 10% соответственно. В случае покрытия Mo–Si–B переход от режима DCMS к HIPIMS привел к снижению скорости роста на 30%, что может быть связано со снижением времени действия прямого импульса, в процессе которого происходит осаждение покрытий [29]. Покрытие Mo–Si–B + 4Y HIPIMS обладало минимальной скоростью роста 70 нм/мин. Скорость роста покрытия Mo–Zr–Si–B + 2Y HIPIMS составила 168 нм/мин.
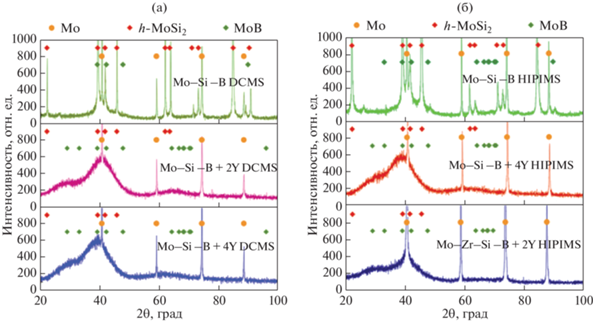
Рентгенограммы DCMS покрытий представлены на рисунке 2a. Для всех покрытий выявлялись пики в положениях 2θ = 40.5, 58.6, 73.6 и 87.6°, соответствующие подложке fcc-Mo (ICDD 42-1120). На рентгенограмме покрытия Mo–Si–B наблюдались высокоинтенсивные пики от гексагональной фазы h-MoSi2 (ICDD 80-4771) с текстурой в направлении [110]. Размер кристаллитов h-MoSi2, определенный по формуле Шеррера по линии (110), составил 75 нм. Параметры решетки h-MoSi2 для покрытия Mo–Si–B составляли a = = 0.460 и c = 0.657 нм. Для покрытий Mo–Si–B + 2Y и Mo–Si–B + 4Y, полученных методом DCMS, текстуры h-MoSi2 выявлено не было. В положениях 2θ = 22°–32°, 32°–50° и 60°–70° наблюдались уширенные пики, которые можно связать с образованием аморфной фазы. Таким образом, введение в состав 4 и 7 ат. % иттрия приводит к аморфизации покрытия Mo–Si–B. Рентгенограммы HIPIMS-покрытий показаны на рис. 2б. Для покрытия Mo–Si–B выраженной текстуры выявлено не было: на рентгенограмме наблюдались основные высокоинтенсивные рефлексы h-MoSi2, связанные с отражением от плоскостей (100), (110), и (200) фазы h-MoSi2. Размер кристаллитов h-MoSi2, определенный по линии (110), составил 70 нм, что близко к данным, полученным для DCMS покрытия Mo–Si–B. HIPIMS-покрытия Mo–Si–B + 4Y и Mo–Zr–Si–B + 2Y имели аморфную структуру аналогичную DCMS-образцам.
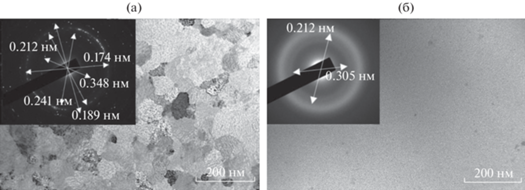
На рис. 3а представлены светлопольное ПЭМ-изображение и электронограмма покрытия Mo–Si–B, полученного методом DCMS. Размер кристаллитов составлял 30–100 нм. На электронограмме покрытия обнаружены отражения, соответствующие межплоскостным расстояниям 0.189 и 0.348 нм, характерным для гексагональной фазы h-MoSi2. Также обнаружены рефлексы от тетрагональной фазы t-MoB (0.212, 0.125 и 0.174 нм). Покрытие Mo–Si–B + 4Y DCMS содержало мелкие кристаллиты размером 2–4 нм, находящиеся в аморфной матрице (рис. 3б). На электронограмме выявлялись: широкое кольцо, свидетельствующее о наличии аморфной фазы, рефлексы с межплоскостными расстояниями 0.305 нм (фаза t-MoB) и 0.222 нм (фаза h-MoSi2). Сильное уширение рефлексов кристаллических фаз объясняется их высокой дисперсностью. Прочие покрытия не исследовались методом ПЭМ, поскольку имели структуру с высокой долей аморфной фазы, в целом близкую к Mo–Si–B + 4Y DCMS по данным РФА (рис. 2).
3.2 Адгезионная прочность
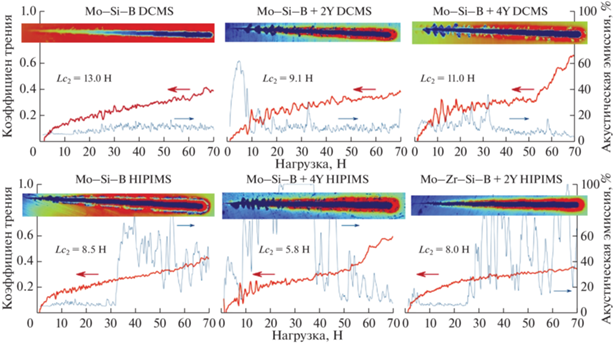
На рис. 4 приведены зависимости коэффициента трения и акустической эмиссии (АЭ) от нагрузки, двухмерные изображения царапин на поверхности покрытий после измерительного царапания, а также значения нагрузок Lc2, при которых начиналось отслоение покрытий [33]. В случае покрытия Mo–Si–B DCMS величина Lc2 была максимальной и составляла 13.0 Н. При этой нагрузке по данным профилометрии появлялись первые отслоения, а на кривой АЭ начинались колебания значений (рис. 4). Коэффициент трения равномерно возрастал с увеличением нагрузки. Отслоение покрытий Mo–Si–B + 2Y DCMS и Mo–Si–B + 4Y DCMS наступало при достижении более низких нагрузок 9.1 и 11.0 Н, соответственно, что связано с их большей толщиной, а также ростом объемной доли хрупкой аморфной фазы. Отслоению предшествовали всплески значений акустической эмиссии, вызванные растрескиванием покрытий. В случае Mo–Si–B HIPIMS и Mo–Zr–Si–B + 2Y HIPIMS величина Lc2 составляла 8.0–8.5 Н. Скачки на кривых АЭ при 25–30 Н свидетельствует о достижении подложки контртелом. Для покрытия Mo–Si–B + 2Y HIPIMS нагрузка Lc2 составила 5.8 Н. Более интенсивное отслоение иттрий-содержащих покрытий можно связать с ростом внутренних напряжений при введении в состав Y [34]. Ранее было показано, что Y в покрытиях Mo–Si–B внедряется в решетку основной фазы h-MoSi2, изменяя ее период [12]. В то же время дополнительное введение циркония в состав иттрий-содержащего покрытия приводит увеличению величины Lc2 на 40%. Важно отметить, что значения Lc2 как правило достаточно низки при использовании пластичных подложек [35–37] и составляют 5–20 Н.
Рис. 4.
Кривые зависимости коэффициента трения и акустической эмиссии от нагрузки и двухмерные изображения царапин после скратч-тестирования.
Микрофотографии поверхности покрытий после индентирования конусом Роквелла представлены на рис. 5. В случае Mo–Si–B DCMS вблизи отпечатка произошло значительное отслоение и последующее вспучивание покрытия. На поверхности покрытия Mo–Si–B + 2Y DCMS наблюдалось слабо выраженные трещины (длиной не более 400 мкм) и отслоения. Для образца Mo–Si–B + 4Y DCMS вспучивания и отслоения по границам отсутствовали, длина радиальных трещин не превышала 300 мкм. Покрытие Mo–Si–B HIPIMS отслоилось от подложки в радиусе ~500 мкм от границы отпечатка. На поверхности покрытия Mo–Si–B + 4Y HIPIMS по границам отпечатка наблюдалось интенсивное формирование радиальных трещины (<300 мкм) без отслоений. Для покрытия Mo–Zr–Si–B + 2Y HIPIMS дефектов по границам отпечатка выявлено не было.
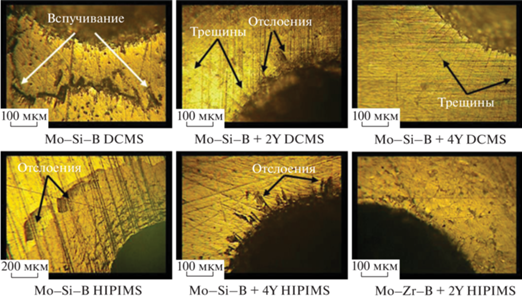
Таким образом, согласно данным теста Rockwell C введение иттрия в состав покрытий, а также переход от DCMS к режиму HIPIMS в случае легированных покрытий способствует повышению адгезионной прочности. Плохая корреляция между тестом Rockwell C и скратч-тестированием может быть связана с тем, что во втором случае величина Lc2, которую обычно используют для характеризации адгезионной прочности, напрямую зависит от толщины покрытий [38, 39].
3.3 Твердость, упруго-пластические свойства, трещиностойкость
Твердость (H), модуль упругости (E), упругое восстановление (W), индекс пластичности (Н/Е) и сопротивление пластической деформации разрушения (H 3/E 2) покрытий представлены в табл. 2. Покрытие Mo–Si–B DCMS продемонстрировало значения H = 24 ГПа, E = 320 ГПа, W = 46% и Н 3/E 2 = 0.126 ГПа. Увеличение концентрации иттрия с 0 до 7 ат. % привело к снижению твердости на 26%, модуля упругости, упругого восстановления на 32% и сопротивления пластической деформации на 16%. Тем не менее для покрытия Mo–Si–B + 4Y DCMS параметр H/E, определяющий трещиностойкость материала [40], был максимальным и составлял 0.078.
Наиболее высокие механические свойства имело покрытие Mo–Si–B HIPIMS, которое характеризовалось H = 26 ГПа, E = 348 ГПа, W = = 50%, Н 3/E 2 = 0.141 ГПа. HIPIMS-покрытия Mo–Si–B + 4Y и Mo–Zr–Y–Si–B HIPIMS продемонстрировали более низкие характеристики, снижение составляло 10–30% (табл. 2). Таким образом, введение иттрия в состав DCMS и HIPIMS покрытий Mo–Si–B приводит к снижению механических характеристик, что может быть связано с ростом объемной доли аморфной фазы. Важно отметить, что переход от режима DCMS к HIPIMS способствует повышению твердости покрытия Mo–Si–B на 13% и модуля упругости на 9%.
Для предсказания поведения покрытий в условиях трибологического контакта и абразивного воздействия важно исследовать их трещиностойкость [40–42]. На рис. 6 представлены микрофотографии отпечатков после индентирования при нагрузках 10 и 50 Н. При нагрузке 10 Н на поверхности DCMS- и HIPIMS-покрытий наблюдались радиальные и кольцевые трещины по границам отпечатка. При этом интенсивность растрескивания покрытий снизилась при переходе от режима DCMS к HIPIMS.
Рис. 6.
Микрофотографии поверхности покрытий после индентирования пирамидой Виккерса при нагрузках: (а) 10 Н, (б) 50 Н.
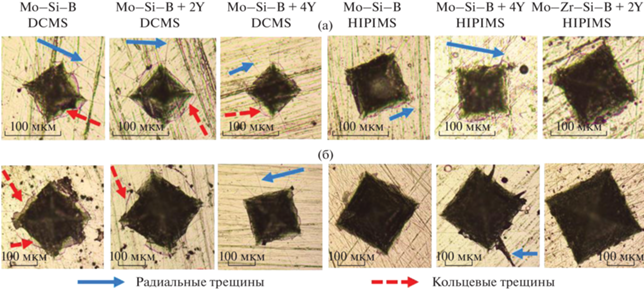
При нагрузке 50 Н на поверхности DCMS покрытий Mo–Si–B, Mo–Si–B + 2Y и HIPIMS покрытия Mo–Si–B вблизи отпечатка наблюдалось образование радиальных и кольцевых трещин. Причем преобладающим видом разрушения являлись кольцевые трещины, которые могут привести к отслоению покрытий [43]. Для покрытия Mo–Si–B + 4Y DCMS в зоне отпечатка преобладали радиальные трещины. На поверхности покрытия Mo–Si–B + 4Y HIPIMS наблюдалось образование радиальных трещин и отслоение покрытия по границам отпечатка. Для покрытия Mo–Zr–Si–B + 2Y HIPIMS разрушений обнаружено не было. Рост трещиностойкости при введении иттрия в состав покрытий Mо–Si–B можно связать со снижением размера кристаллитов фазы h-MoSi2, образованием нанокомпозионной структуры, состоящей из нанокристаллитов и аморфных областей. Похожее влияние легирующих добавок Hf и Zr на свойства покрытий Mо–Si–B наблюдалось ранее в работе [9, 44]. Наиболее эффективно трещиностойкость повышается при одновременном легировании покрытий Mo–Si–B иттрием и цирконием (рис. 6).
3.4. Стойкость к ударному циклическому воздействию
Трехмерные профили поверхности покрытий Mo–(Zr, Y)–Si–B после ударных циклических испытаний при нагрузке 100 Н представлены на рис. 7. Значения диаметров (d), глубин (h) и объемов (V) кратеров, сформировавшихся на поверхности покрытий после тестирования представлены на рис. 8. Для покрытия Mo–Si–B DCMS величины d, h и V составили 450 мкм, 7.29 мкм и 4.0 × 10⁵ мкм3, соотвественно. Введение 4 и 7 ат. % иттрия приводило к росту d в 1.7 раза. Значения h и V были близки для DCMS покрытий Mo–Si–B и Mo–Si–B + 2Y, в то время как для образца Mo–Si–B + 4Y наблюдалось повышение h и V в 3 и 7 раза, соответственно.
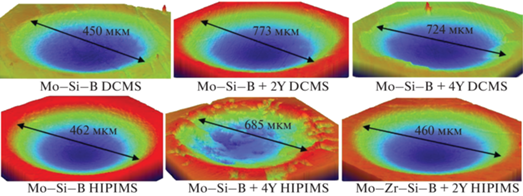
Рис. 8.
Диаметры (а), глубины (б), и объемы кратеров (в), сформировавшихся на поверхности покрытий после ударных циклических испытаний.
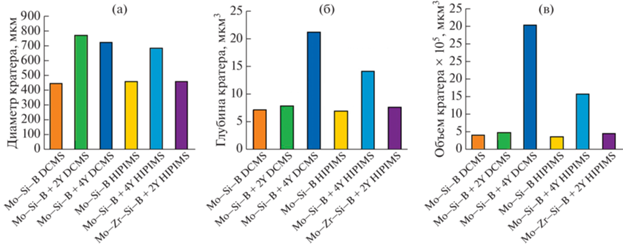
Покрытие Mo–Si–B НIPIMS характеризовалось значениями диаметра d = 462 мкм, глубины h = 7.3 мкм и объема V = 4.2 × 10⁵ мкм3, что близко к DCMS покрытию аналогичного состава. Введение Y при использовании HIPIMS режима привело к увеличению d до 685 мкм, h до 8.0 мкм и V до 5.0 × 10⁵ мкм3. Покрытие Mo–Zr–Si–B + 2Y HIPIMS по свойствам почти не отличалось от базового образца Mo–Si–B НIPIMS и характеризовалось значениями d = 460 мкм, h = 7.8 мкм и V = 4.7 × ×105 мкм3. Таким образом, введение иттрия в состав как DCMS-, так и HIPIMS-покрытий Mo–Si–B снижает стойкость к ударным воздействиям, в то время как переход от режима DCMS к HIPIMS в случае образца Mo–Si–B + 4Y позволяет снизить объем кратера на 60%.
3.5. Стойкость к абразивному воздействию
Микрофотографии зон абразивного износа покрытий приведены на рис. 9. Значения объемов удаленного материала Vа представлены на рис. 10. Покрытие Mo–Si–B DCMS при абразивном воздействии в течение 3 минут характеризовалось минимальным Vа = 240 × 104 мкм3. Максимальным Vа = 412 × 104 мкм3 характеризовалось покрытие Mo–Si–B + 2Y DCMS, причем покрытие износилось на всю толщину Покрытие Mo–Si–B + 4Y показало значение Vа = 290 × 104 мкм3, близкое к образцу Mo–Si–B DCMS.
Рис. 9.
Микрофотографии зон износа покрытий при длительности абразивного воздействия 3 мин (а) и 7 мин (б).
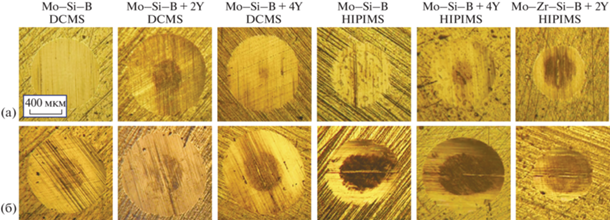
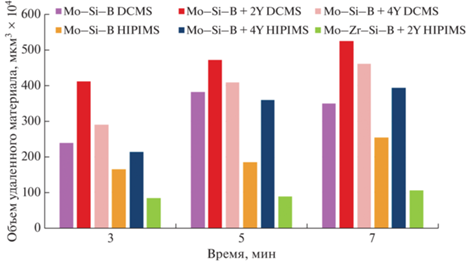
В случае покрытия Mo–Si–B HIPIMS Va составил 165 × 104 мкм3, что на 30% ниже данных, полученных для Mo–Si–B DCMS. Введение иттрия в состав HIPIMS-покрытий привело к росту значений Vа на 30%. Наилучшие результаты были получены при одновременном легировании иттрием и цирконием: покрытие Mo–Zr–Si–B + 2Y HIPIMS характеризовалось минимальным объемом удаленного материала 85 × 104 мкм3.
С ростом времени абразивного воздействия увеличивались значения Va покрытий, при этом все ранее описанные закономерности сохранялись. Таким образом, введение иттрия в состав покрытий Mo–Si–B негативно влияет на абразивную стойкость, тогда как легирование Y и Zr способствует повышению абразивной стойкости покрытий в 2.5 раза при максимальном времени воздействия. Переход от режима DCMS к HIPIMS способствовал росту абразивной стойкости покрытий на 20–30%.
Стоит отметить, что стойкость покрытий к истирающему воздействию во многом определяется их упруго-пластическими характеристиками [45, 46]. Для покрытий Mo–Si–B, легированных Y, наблюдалась прямая зависимость стойкости к абразивному износу от сопротивления пластической деформации разрушения и упругого восстановления. Примечательно, что максимальная абразивная стойкость наблюдалась для покрытия Mo–Zr–Si–B + 2Y HIPIMS, характеризующегося средними механическими свойствами. Данный эффект может быть связан с повышенной вязкостью и трещиностойкостью данного покрытия [42].
3.6. Жаростойкость и термическая стабильность
Для оценки жаростойкости были проведены изотермические отжиги в течение 1 ч при температуре 1000°C непокрытой молибденовой подложки и подложки с покрытиями Mo–Si–B DCMS, Mo–Zr–Si–B + 2Y HIPIMS и Mo–Zr–Si–B + 2Y DCMS, нанесенными со всех сторон. Удельная потеря массы и внешний вид образцов до и после отжигов, элементный профиль подложки и покрытия Mo–Zr–Si–B + 2Y DCMS после отжига при температуре 1000°С приведены на рис. 11. В случае непокрытой подложки Mo наблюдалось интенсивное окисление, сопровождающееся формированием и осыпанием рыхлого оксидного слоя МоОх [2]. Удельная потеря массы Δm/S подложки составила 0.66 г/см2. Для покрытия Mo–Si–B DCMS эта величина была в 3 раза ниже и составила Δm/S = 0.21 г/см2. На основной поверхности образца присутствовала плотная пленка, также наблюдались локальные участки разрушения, возникшие в результате диффузии кислорода в месте крепления образца (рис. 11). Покрытия Mo–Zr–Si–B + 2Y, полученные методами DCMS и HIPIMS, сохраняют свою целостность в процессе отжигов и успешно защищают подложку от окисления. Значения Δm/S для DCMS- и HIPIMS-покрытий Mo–Zr–Si–B + 2Y составили 0.09 и 0.07 г/см2, соответственно. Таким образом, комбинированное легирование Y и Zr, позволяет повысить жаростойкость покрытий Mo–Si–B в 2–3 раза и обеспечить рост этого показателя относительно непокрытой молибденовой подложки в 7–9 раз,
Рис. 11.
Удельная потеря массы для непокрытой Мо-подложки и покрытий, внешний вид образцов до и после отжигов (верхний и нижний ряд, соответственно) (а), элементные профили непокрытой Mo-подложки и покрытия Mo–Zr–Si–B + 2Y HIPIMS после отжига при 1000°С (пунктирные и сплошные линии, соответственно) (б).
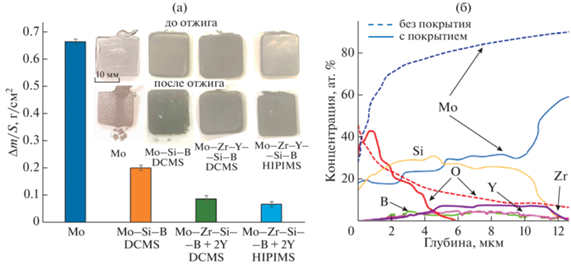
Элементные профили отожженных подложки и образца с покрытием Mo–Zr–Si–B + 2Y HIPIMS представлены на рис. 11б. Перед съемкой элементных профилей с поверхности образцов механически удалялся рыхлый оксид. Согласно данным ОЭСТР для непокрытой подложки Mo глубина окисления превысила 12 мкм. В действительности это значение составило ~1 мм, учитывая разницу в размерах образца до и после отжига (рис. 11а). В случае покрытия Mo–Zr–Si–B + 2Y HIPIMS (рис. 11б), на поверхности после отжига образовался оксидный слой 6 мкм. На глубине 6–10 мкм сохранилось равномерное распределение компонентов покрытия. Диффузия материала подложки в покрытие не наблюдалась. В случае непокрытой подложки атомы кислорода диффундируют вглубь материала на значительную глубину (рис. 11б). При нанесении защитного покрытия глубина проникновения кислорода ограничена толщиной оксидной поверхностной пленки.
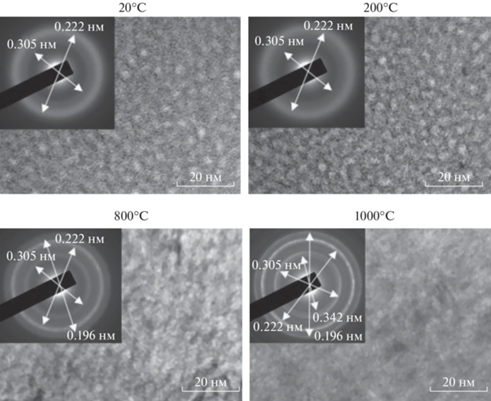
Для иттрий-содержащего покрытия Mo–Si–B + 4Y DCMS было проведено исследование структурно-фазовых превращений, происходящих при нагреве ламели покрытия в колонне ПЭМ до 1000°С. На рис. 12 приведены светлопольные изображения структуры и электронограммы покрытия при температурах 20–1000°С. Нагрев до 600°С не приводил к изменениям: нанокомпозитная структура покрытия сохранялась, межплоскостные расстояния для фаз t-MoB (d/n = 0.305 нм) и h-MoSi2 (d/n = 0.222 нм) были аналогичны исходному состоянию. Средний размер кристаллитов гексагональной фазы h-MoSi2, определенный по светлопольным изображениям структуры, возрастал с 2.8 до 3.3 нм при увеличении температуры с 20 до 800°С. При 800°С на электронограммах помимо фаз t-MoB и h-MoSi2 с теми же межплоскостные расстояниями, обнаруживался новый рефлекс, соответствующий тетрагональной фазе t-MoSi2 (d/n = 0.196 нм). Увеличение температуры до 1000°С привело к сужению рефлексов h-MoSi2 и t-MoSi2 и появлению новых отражений: от фаз t-Mo5Si3 (d/n = 0.342 нм) и t-MoB (d/n = 0.305 нм). Размер кристаллитов не превышал 20 нм. Таким образом, при нагреве покрытия Mo–Si–B + 4Y DCMS до 800°С наблюдается фазовый переход h-MoSi2 → t-MoSi2, при 1000°С дополнительно формируется фаза t-Mo5Si3. Важно отметить, что присутствующие в исходном состоянии гексагональная h-MoSi2 и тетрагональная t-MoB фазы сохраняются при нагреве до 1000°С.
Рис. 12.
Светлопольные изображения структуры и электронограммы покрытия Mo–Si–B + 4Y DCMS при температурах 20–1000°С.
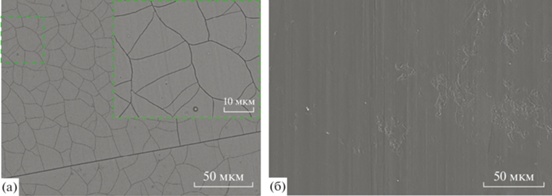
Микрофотографии поверхности покрытий Mo–Si–B DCMS и Mo–Si–B + 4Y DCMS после отжигов при температуре 800°С представлены на риc. 13. Покрытие Mo–Si–B DCMS растрескивается при данной температуре: на поверхности наблюдается сетка трещин, ширина которых составляет около 100 нм. В случае легированного Y покрытия Mo–Si–B + 4Y DCMS трещин и других поверхностных дефектов не обнаружено. При 1000°С выявленная структура покрытий сохранялась. Таким образом, добавка иттрия подавляет образование и распространение трещин при термическом воздействии в результате модификации структуры покрытия Mo–Si–B DCMS по аналогии с [9].
ВЫВОДЫ
Покрытия в системе Mo–Y–Zr–Si–B были получены методом магнетронного напыления в режимах DCMS и HIPIMS с использованием мишеней MoSi2 + 10% MoB и (MoSi2 + 10% MoB) + + 20% ZrB2, в зоне эрозии которых располагались сегменты металлического иттрия. Покрытия характеризовались низкой концентрацией дефектов и равномерным распределением элементов по толщине. Основной структурной составляющей покрытий являлась фаза h-MoSi2. Легирование иттрием и переход от DCMS к режиму HIPIMS способствовали снижению размера кристаллитов основной фазы h-MoSi2 с 30–100 до 2–4 нм, а также повышению доли аморфной составляющей.
Покрытие Mo–Si–B DCMS обладало твердостью 23 ГПа, модулем упругости 320 ГПа и упругим восстановлением 46%. Легирование иттрием приводит к снижению механических характеристик покрытий Mo–Si–B. В то же время, переход от режима DCMS к HIPIMS способствует росту твердости и модуля упругости на ~10%. Введение иттрия в состав покрытий Mo–Si–B и переход к режиму HIPIMS способствовали повышению адгезионной прочности и трещиностойкости покрытий.
Введение Y в состав покрытий Mo–Si–B приводит к снижению износостойкости в условиях абразивных и циклических ударных воздействий. Однако для иттрий-содержащих образцов переход от режима DCMS к HIPIMS позволил повысить этот показатель на 20 и 60%, соответственно. Наиболее эффективном явилось комбинированное легирование покрытий Zr и Y, обеспечившее двухкратное повышение абразивной стойкости покрытий Mo–Si–B.
Нанесение покрытий Mo–Si–B и Mo–Y–Zr–Si–B позволило повысить жаростойкость молибденового сплава при температуре 1000°C в 3 и 9 раз, соответственно. Отжиги в вакуумной печи, а также нагрев ламелей образцов в колонне просвечивающего электронного микроскопа показали, что введение Y в состав покрытий Mo–Si–B подавляет образование трещин при высокотемпературном нагреве и способствует повышению термической стабильности покрытий до 1000°C.
Список литературы
Perepezko J.H. // Science. 2009. V. 326. P. 1068–1069.
Su Ranran, Liu Longfei, Perepezko John H. // International J. Refractory Metals and Hard Materials. 2023. V. 113. P. 106199.
Zhu L., Zhu Y., Ren X., Zhang P., Qiao J., Feng P. // Surface and Coatings Technology. 2019. V. 375. P. 773–781.
Fu T., Zhang Y., Shen F., Cui K., Chen L. // Materials Characterization. 2022. V. 192. P. 112192.
Wei Li, Jinglian Fan, Yan Fan, Lairong Xiao, Huichao Cheng // J. Alloys and Compounds. 2018. V. 740. P. 711–718.
Yanagihara K., Przybylski K., Maruyama T. // Oxidation of Metals. 1997. V. 47. P. 277–293.
Kiryukhantsev-Korneev P.V. et al. // Russian J. Non-Ferrous Metals. V. 55 № 6. P. 645–651. https://doi.org/10.3103/S106782121406011X
Kiryukhantsev-Korneev Ph.V., Iatsyuk I.V., Shvindina N.V., Levashov E.A., Shtansky D.V. // Corrosion Science. 2017. V. 123. P. 319–327.
Kiryukhantsev-Korneev Ph.V., Sytchenko A.D., Sviridova T.A., Sidorenko D.A., Andreev N.V., Klechkovskaya V.V., Polčak J., Levashov E.A. // Surface and Coatings Technology. 2022. V. 442. P. 128141.
Won June Choi et al. // International J. Refractory Metals and Hard Materials. 2019. V. 80. P. 238–242,
Zilong Wu, Kanglu Feng, Jiangbo Sha, Chungen Zhou // Progress in Natural Science: Materials International. 2022. V. 32. № 6. P. 752–757.
Kiryukhantsev-Korneev F.V., Sytchenko A.D., Vakhrushev R.A. et al. // Phys. Atom. Nuclei. 2022. V. 85. P. 2088–2091.
Zhestkova B.E., Terent’eva V.S. // Russian Metallurgy (Metally). 2010. V. 1. P. 33–40.
Pang J., Blackwood D.J. // Corr. Sci. 2016. V. 105. P. 17–24.
Totemeier T.C., Wright R.N., Swank W.D. // Intermetallics. 2004. V. 12. № 12. P. 1335–1344.
Zhang Y., Li H., Ren J., Li K. // Corr. Sci. 2013. V. 72. P. 150–155.
Kuznetsov S.A., Rebrov E.V., Mies M.J.M., de Croon M.H.J.M., Schouten J.C. // Surf. Coat. Technol. 2006. V. 201. P. 971–978.
Kudryashov A.E et al. // Surf. Coat. Technol. 2018. V. 335. P. 104–117.
Zhu L., Chen P., Cai Z., Feng P., Kang X., Akhtar F., Wang X. // Transactions of Nonferrous Metals Society of China. 2022. V. 32. № 3. P. 935–946.
Lange A., Heilmaier M., Sossamann T.A., Perepezko J.H. // Surface and Coatings Technology. 2015. V. 266. P. 57–63.
Perepezko J.H., Sossaman T.A., Taylor M. // J. Them. Spray Tech. 2017. V. 26. P. 929–940.
Ritt P., Sakidja R., Perepezko J.H. // Surf. Coat. Technol. 2012. V. 206. P. 4166–4172.
Shtansky D.V. et al. // Surface and Coatings Technology. 2012. V. 208. P. 14–23.
Kukla R. // Surf. Coat. Technol. 1997. V. 93. № 1. P. 1–6.
Kiryukhantsev-Korneev Ph.V., Horwat D., Pierson J.F., Levashov E.A. // Tech. Phys. Lett. 2014. V. 40. P. 614–617.
Kiryukhantsev-Korneev Ph.V., Sheveyko A.N., Vorotilo S.A., Levashov E.A. // Ceramics International. 2020. V. 46. № 2. P. 1775–1783.
Helmersson U., Lattemann M., Bohlmark J., Ehiasarian A.P., Gudmundsson J.T. // Thin Solid Films. 2006. V. 513. P. 1–24.
Xie Dong, Wei L.J., Liu H.Y., Zhang K., Leng Y.X., Matthews D.T.A., Ganesan R., Su Y.Y. // Surf. Coat. Technol. 2022. V. 442. 128192.
Lattemann M., Ehiasarian A.P., Bohlmark J., Persson P.Å.O., Helmersson U. // Surf. Coat. Technol. 2006. V. 200. P. 6495–6499.
Kiryukhantsev-Korneev F.V. // Russ. J. Non-ferrous Metals. 2014. V. 55. P. 494–504. https://doi.org/10.3103/S1067821214050137
Veprek S. et al. // Thin Solid Films. 2005. V. 476. P. 1–29.
Fischer-Cripps A.C. et al. // Surface and Coatings Technology. 2006. V. 200. P. 5645–5654.
Zawischa M., Azri M.M., Supian B.M., Makowski S., Schaller F., Weihnacht V. // Surf. Coat. Technol. 2021. V. 415. P. 127118.
Musil J. // Research signpost. 2008. P. 1–35.
Shtansky D.V. et al. // Phys. Solid State. 2006. V. 48. P. 1301–1308.
Tayebi N., Polycarpou A.A., Conry T.F. // J. Materials Research. 2004. V. 19. P. 1791–1802. https://doi.org/10.1557/JMR.2004.0233
Li J., Beres W. // Canadian Metallurgical Quarterly. 2007. V. 46:2. P. 155–173. https://doi.org/10.1179/cmq.2007.46.2.155
Kiryukhantsev-Korneev P.V., Sheveiko A.N., Petrzhik M.I. // Prot Met Phys Chem Surf. 2019. V. 55. P. 502–510.
Schwarzer N., Duong Q.-H., Bierwisch N., Favaro G., Fuchs M., Kempe P., Widrig B., Ramm J. // Surface and Coatings Technology. 2011. V. 206(6). P. 1327–1335. https://doi.org/10.1016/j.surfcoat.2011.08.051
Leyland A., Matthews A. // Wear. 2000. V. 246. P. 1.
Mustafa M.M.B., Umehara N., Tokoroyama T., Murashima M., Shibata A., Utsumi Y., Moriguchi H. // Tribology Online. 2019. V. 14. № 5. P. 388–397.
Kiryukhantsev-Korneev P.V., Pierson J.F., Bychkova M.Y. et al. // Tribol. Lett. 2016. V. 63. P. 44.
Chen J., Bull S. // J. Physics D: Applied Physics. 2011. V. 44(3). P. 34001.
Kiryukhantsev-Korneev Ph.V., Sytchenko A.D., Potanin A.Yu., Vorotilo S.A., Levashov E.A. // Surf. Coat. Technol. 2020. V. 403. P. 126373.
Beake B.D. // Surface and Coatings Technology. 2022. V. 442. P. 128272. https://doi.org/10.1016/j.surfcoat.2022.128272
McMaster S.J., Kosarieh S., Liskiewicz T.W., Neville A., Beake B.D. // Tribology International. 2023. V. 185. P. 108524. https://doi.org/10.1016/j.triboint.2023.108524
Дополнительные материалы отсутствуют.
Инструменты
Физикохимия поверхности и защита материалов


 Пн.-пт.: 10.00-19.00