УДК 620.179.17
ПРИМЕНЕНИЕ МЕТОДА АКУСТИЧЕСКОЙ ЭМИССИИ И ЦИФРОВОЙ
КОРРЕЛЯЦИИ ИЗОБРАЖЕНИЙ ПРИ ВЫЯВЛЕНИИ ДИФФУЗИОННЫХ
ПРОСЛОЕК РАЗНОРОДНЫХ СВАРНЫХ СОЕДИНЕНИЙ
© 2023 г. В.А. Барат 1,*, А.Ю. Марченков1,**, А.Ю. Поройков 1, М.В. Карпова1,
В.В. Бардаков1,2
1ФГБОУ ВО «НИУ «МЭИ», Россия 111250 Москва, ул. Красноказарменная, 17
2ООО «ИНТЕРЮНИС-ИТ», Россия 111024 Москва, Шоссе Энтузиастов, 20Б
E-mail:*BaratVA@mpei.ru; **MarchenkovAY@mpei.ru
Поступила в редакцию 31.05.2023; после доработки 23.06.2023
Принята к публикации 30.06.2023
Исследуется возможность выявления методом акустической эмиссии (АЭ) специфических структурных дефектов
разнородных сварных соединений — карбидных и обезуглероженных прослоек, образующихся в разнородных сварных
соединениях сталей аустенитного и перлитного классов в процессе сварки и при последующей эксплуатации.
Ключевые слова: акустическая эмиссия, разнородные сварные соединения, диффузионные прослойки.
APPLICATION OF ACOUSTIC EMISSION AND DIGITAL IMAGE CORRELATION
FOR DETECTING DIFFUSION INTERLAYERS IN DISSIMILAR WELDED JOINTS
V.А. Barat1,*, A. Yu. Marchenkov1,**, A.Yu. Poroykov1, M.V. Karpova1, V.V. Bardakov1,2
1National Research University MPEI, Krasnokazarmennaya str, 17, Moscow, 111250, Russia
2LLC «INTERUNIS-IT», shosse Entuziastov str, 20B, Moscow, 111024, Russia
E-mail:*BaratVA@mpei.ru; **MarchenkovAY@mpei.ru
The paper investigates the possibility of using the acoustic emission (AE) method to detect carbide and decarburized
interlayers formed in dissimilar welded joints of austenitic and pearlitic steels during welding and subsequent operation.
Keywords: acoustic emission, dissimilar welded joints, diffusion interlayers.
DOI: 10.31857/S0130308223100081, EDN: XAGWBW
Предметом настоящей работы являются диффузионные прослойки, образующиеся в разнород-
ных сварных соединениях сталей перлитного и аустенитного классов в процессе сварки или при
длительной эксплуатации в условиях высоких температур [1]. Наличие таких прослоек приводит
к снижению механических и эксплуатационных характеристик сварного соединения, поэтому их
своевременное выявление является актуальной задачей. Диффузионные прослойки, как структур-
ный дефект, обычно имеют малую толщину и не могут быть обнаружены традиционными метода-
ми неразрушающего контроля, в то же время метод АЭ является перспективным для обнаружения
подобных дефектов.
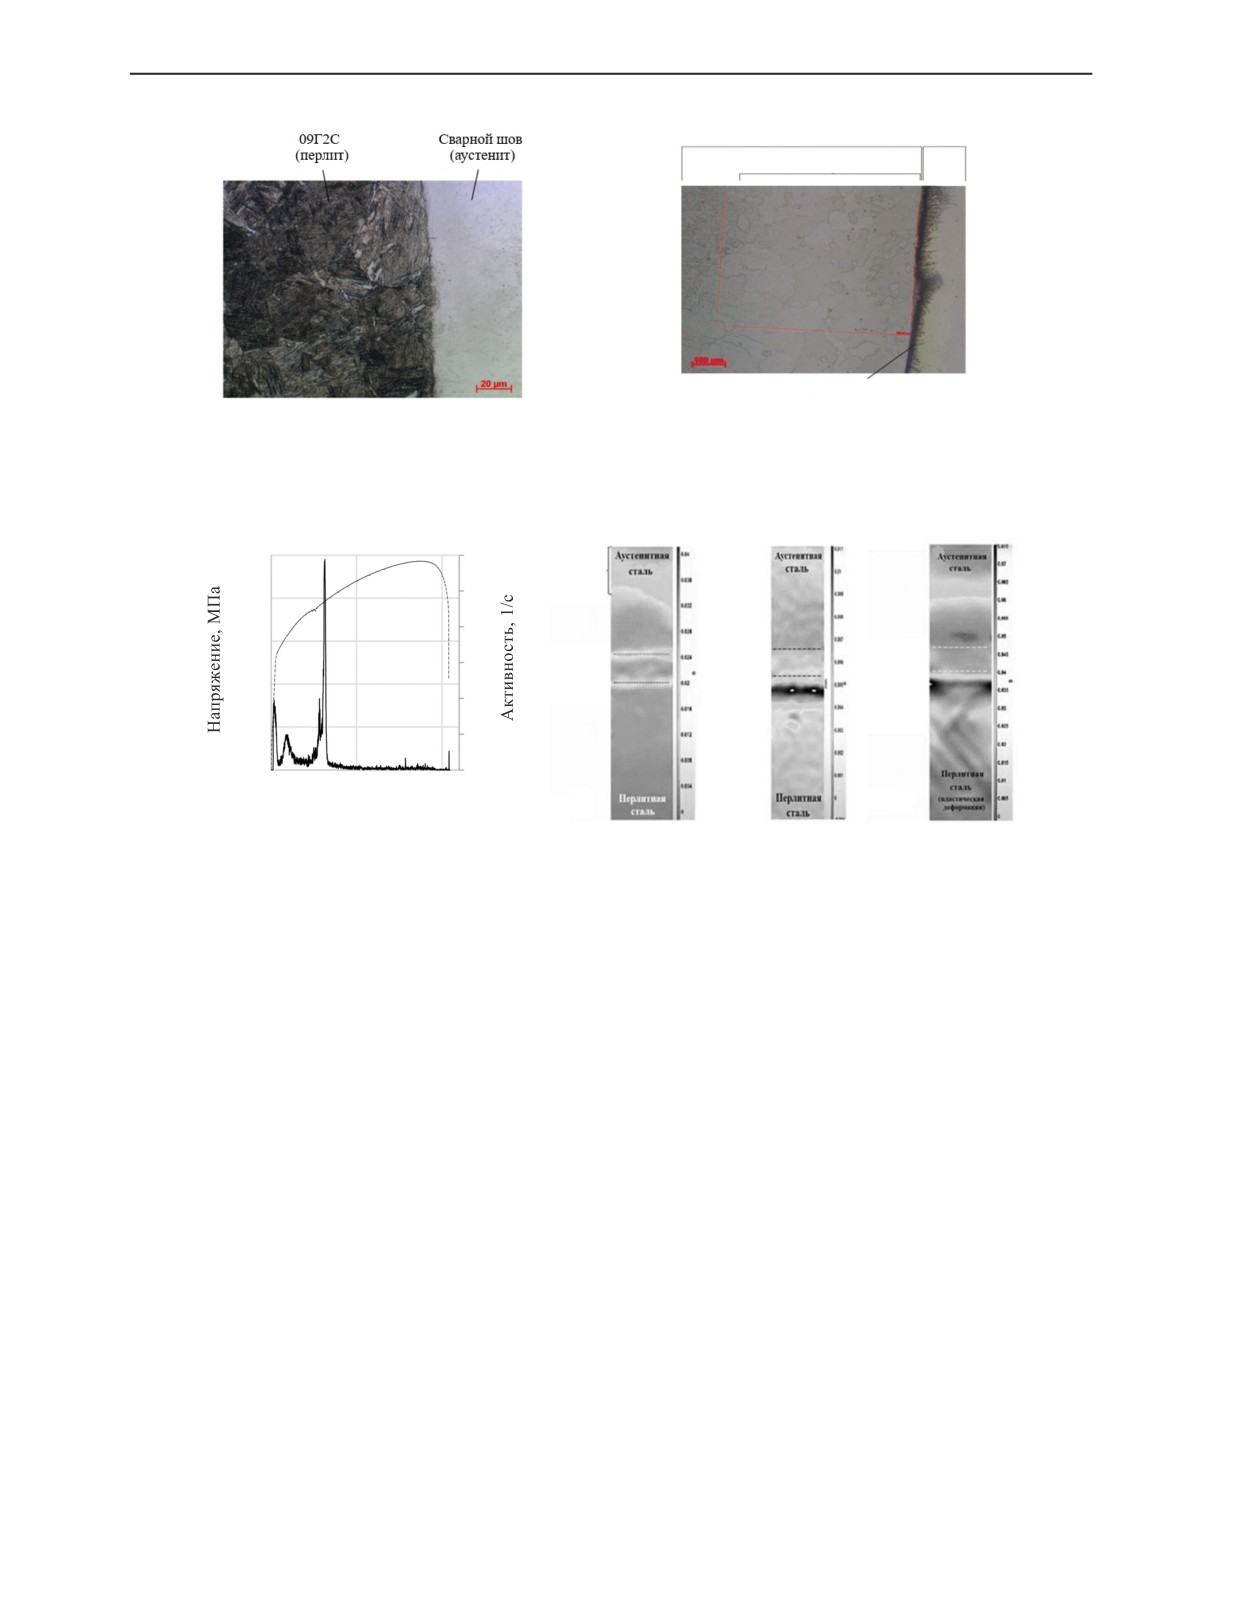
Образцы разнородных сварных соединений выполнялись из сталей 09Г2С и 12X18H10T аргоно-
дуговой сваркой с использованием аустенитной присадочной проволоки Sabaros SW146. В результа-
те был получен сварной шов с аустенитной структурой (рис. 1а). Для получения в сварных соедине-
ниях диффузионных прослоек дополнительно проводилась термическая обработка (рис. 1б). Из
полученных сварных соединений были изготовлены образцы с размерами рабочей части 230×20×
×3 мм, которые испытывались на статическое растяжение до разрушения с постоянной скоростью
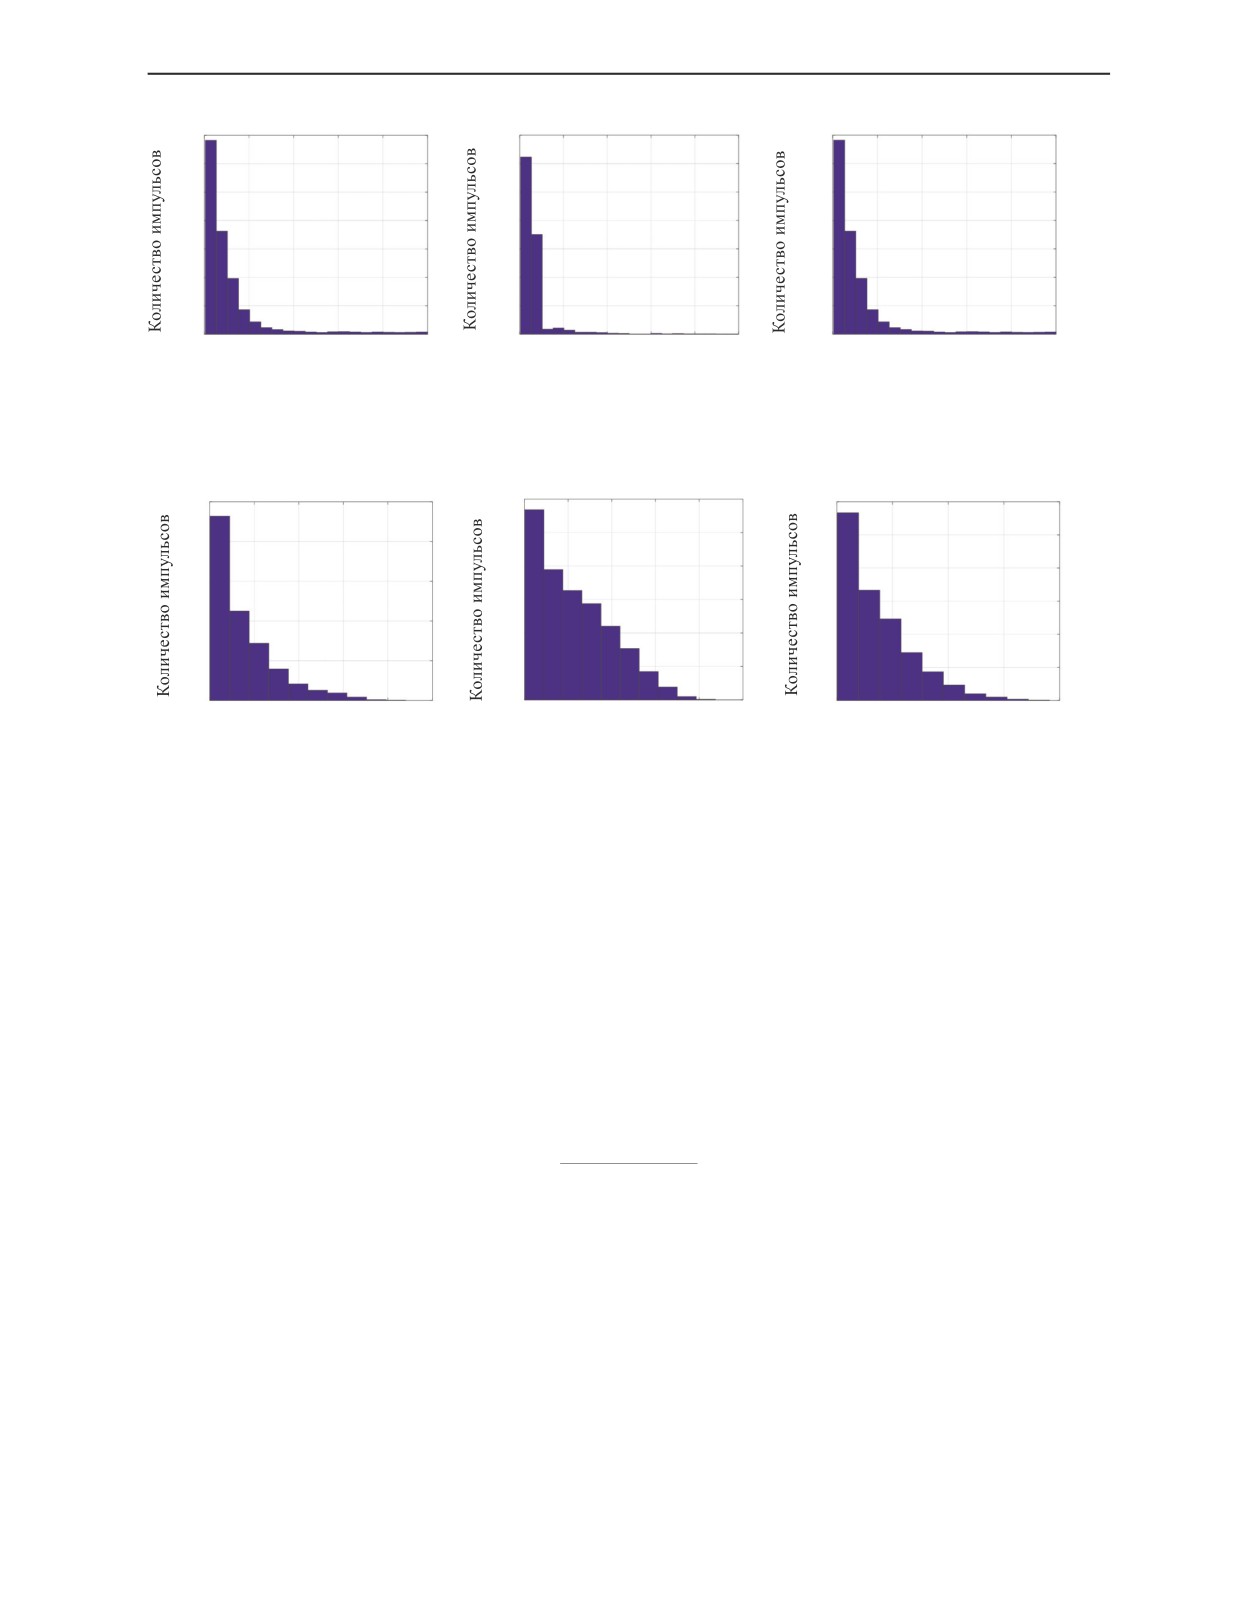
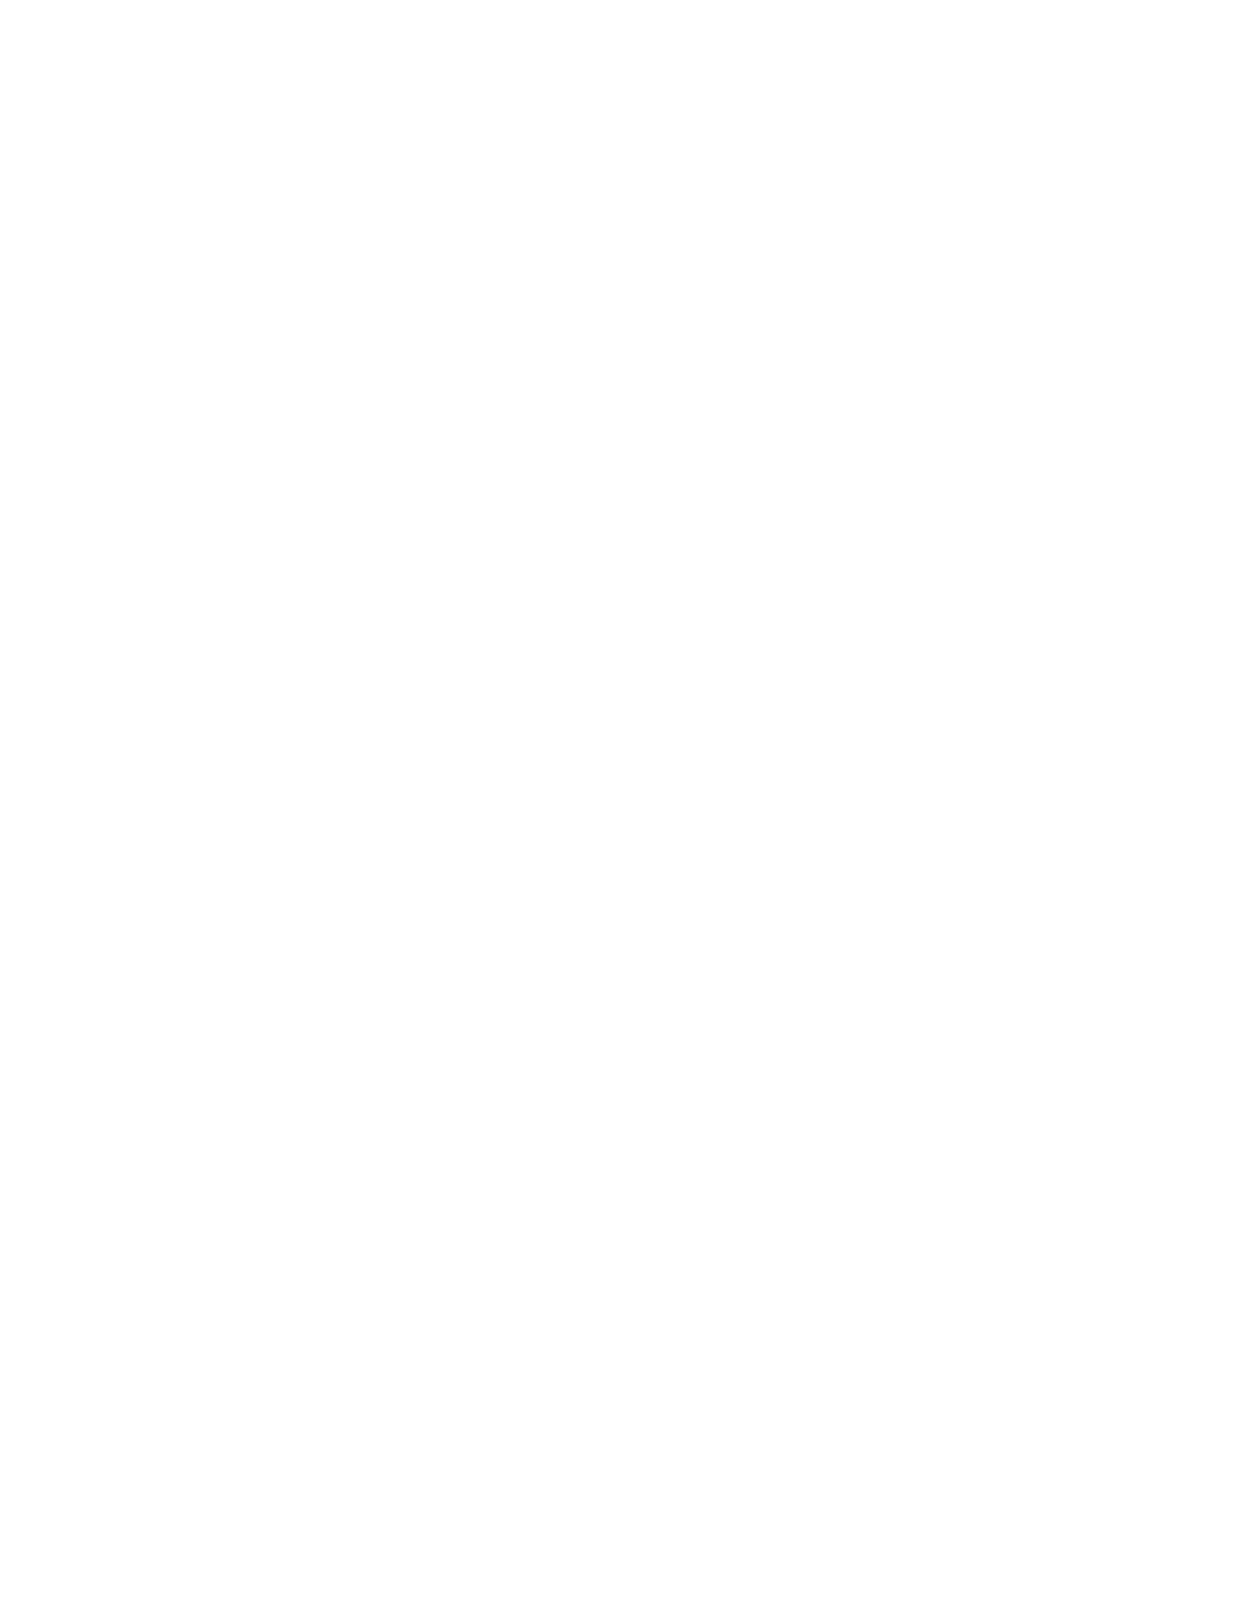
деформирования 2 мм/мин. Регистрация данных АЭ проводилась с помощью комплекса A-Line 32D
с преобразователями GT200 (резонансная частота 180 кГц). Порог амплитудной дискриминации был
выбран равным 40 дБ, для подавления шума использовался цифровой фильтр с полосой пропускания
100—400 кГц. Для измерения локальной деформации использовался метод корреляции цифровых
изображений на основе измерительной системы LaVision с двумя монохромными CСD-камерами
(разрешение 2456×2058 пикселей, размер матрицы 2/3 дюйма), обработка изображений проводилась
с помощью программного обеспечения DaVis 8.4.
На рис. 2а показаны диаграмма растяжения и график АЭ-активности для образца с диффузи-
онными прослойками. На графике активности помимо двух пиков, соответствующих пределам