Контроль проникающими веществами
УДК 620.179.111
НОВЫЙ ВЗГЛЯД НА КОНТРОЛЕПРИГОДНОСТЬ ДЕТАЛЕЙ СЛОЖНОЙ
ГЕОМЕТРИИ ПРИ ПРОВЕДЕНИИ КАПИЛЛЯРНОГО КОНТРОЛЯ
© 2023 г. И.И. Кудинов1,*, А.Н. Головков1, *, В.В. Вахов2, Д.С. Скоробогатько1, *,
А.С. Генералов1, *
1 Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский
институт авиационных материалов» Национального исследовательского центра
«Курчатовский
институт» (НИЦ «Курчатовский институт» — ВИАМ), Россия 105005 Москва, ул. Радио, 17
2 Акционерное общество «ОДК-Авиадвигатель» (АО «ОДК-Авиадвигатель»),
Россия 614990 Пермь, Комсомольский пр-кт, 93, кор. 61
E-mail: *viamlab622@gmail.com
Поступила в редакцию 11.08.2023; после доработки 04.09.2023
Принята к публикации 04.09.2023
Предложена методика определения неконтролируемых зон деталей авиационных двигателей при проведении капил-
лярного контроля с учетом особенностей нанесения проявителей различного типа. Представлены основные технологи-
ческие факторы, влияющие на полноту контроля поверхностей деталей. Экспериментально опробована методика,
позволяющая определить неконтролируемые зоны деталей двигателя при проведении капиллярного контроля с учетом
особенностей нанесения проявителей различного типа. Установлено, что при проведении капиллярного контроля дета-
лей, особенно сложной конфигурации, существующие технологии нанесения проявителей могут не обеспечить его
качественное нанесение на все контролируемые поверхности, как это предполагалось ранее по результатам экспертной
оценки. Экспериментально доказано, что такие конструктивные элементы деталей, как отверстия, контролируются на
глубину, намного меньше диаметра.
Ключевые слова: неразрушающий контроль, люминесцентный капиллярный контроль, неконтролируемая зона, про-
явитель, образец.
A NEW LOOK AT THE CONTROLLABILITY OF PARTS WITH COMPLEX
CONFIGURATION IN PENETRANT TESTING
I.I. Kudinov1,*, A.N. Golovkov1,*, Vakhov V.V2, D.S. Skorobogatko1,*, A.S. Generalov1,*
1 Federal State Unitary Enterprise «All-Russian Scientific Research Institute Of Aviation Materials Of The
National Research Center «Kurchatov Institute» (Nrc «Kurchatov Institute» — VIAM), 105005, Radio str., 17,
Moscow, Russia
2 Joint Stock Company «United Engine Corporation-Aviadvigatel» (JSC «Uec-Aviadvigatel»), Komsomolsky
prospekt, 93, building 61, Perm 614990 Russia
E-mail: *viamlab622@gmail.com
A method is proposed to determine uncontrolled areas of aircraft engine parts in penetrant testing, taking into account the
specifics of applying developers of different types (all forms according to ISO 3452-3). The main technological factors affecting
the testability of surfaces of parts of complex geometry are presented. A method has been experimentally tested, which makes it
possible to determine the uncontrolled zones of engine parts in penetrant testing, due to the specifics of applying different forms
of developers. It has been established that when carrying out penetrant testing of parts, especially with complex configurations/
geometry, the existing technologies for applying developers may not ensure its high-quality application to all controlled surfaces
of parts, as was previously assumed based on the results of an expert assessment. It has been experimentally proven that such
structural elements of parts as holes are controlled to a depth much less than the diameter.
Keywords: non-destructive testing, fluorescent penetrant inspection, uncontrolled zone, developer, sample.
DOI: 10.31857/S0130308223110027, EDN: XAVHMC
ВВЕДЕНИЕ
На предприятиях авиационной отрасли для контроля поверхностей деталей на наличие
поверхностных несплошностей применяются различные методы неразрушающего контроля,
наиболее распространенным из которых является капиллярный. При проведении данного вида
контроля для обнаружения дефектов с шириной раскрытия 1 мкм и менее в технологическом
процессе используются многокомпонентные системы жидкостей, имеющих различные физико-
18
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
химические свойства. Как правило, это постэмульгируемые наборы дефектоскопических мате-
риалов, состоящие из люминесцентной проникающей жидкости (пенетранта), очищающей жид-
кости (очистителя) и проявляющей жидкости (проявителя). Данные дефектоскопические мате-
риалы, согласно технической и нормативной документации, как отечественной, так и зарубеж-
ной, должны наноситься равномерно и в достаточном количестве на все контролируемые
участки поверхностей деталей, чтобы обеспечить
100
% контроль поверхности.
Дефектоскопические материалы, такие как пенетрант и очиститель, при автоматизированном
контроле, могут наноситься методом погружения деталей в данные жидкости или распылением
при полу-автоматизированном контроле, особенно при контроле крупногабаритных деталей.
Качество нанесения и удаления пенетранта и очистителя с поверхностей легко проконтролиро-
вать визуально с помощью специального оборудования в УФ-свете, что не вызывает затрудне-
ний, но не представляется возможным простым осмотром оценить качество нанесения проявля-
ющих составов. В составе различных наборов дефектоскопических материалов проявители
бывают в виде порошков, суспензий, красок и пленок. Для их нанесения используют различные
способы, такие как распыление, электрораспыление, воздушная взвесь, кистевое нанесение,
погружение, обливание, электроосаждение, посыпание и наклеивание. На авиационных пред-
приятиях для обеспечения особо высокой чувствительности на линиях капиллярного контроля
используют первые три вида проявителей. Для жидкой фазы (проявители типа красок и суспен-
зий) в существующих линиях используют способ их нанесения распылением, с применением
краскораспылителя. Для проявителя типа порошка используют способ электрораспыления или
воздушной взвеси с использованием электростатической системы или воздушной камеры соот-
ветственно. При нанесении данного компонента любым из рассматриваемых выше способов
специалистам интуитивно ясно, что обеспечить равномерное и в достаточном количестве нане-
сение их в труднодоступные места, не имеющие прямого доступа, затруднительно или невоз-
можно. Качество нанесения проявителя типа красок, согласно нормативно-технической доку-
ментации возможно оценить только в доступных для визуального осмотра зонах с использова-
нием образцов белизны или количественно, измерив толщину получившейся твердой нестирае-
мой пленки на поверхности контролируемой детали. Например, проявитель типа краски, входя-
щий в состав отечественного набора ЛЮМ1-ОВ (ПР-1), согласно требованиям технического
документа ОСТ 1 90282 [1] наносится на поверхности контролируемых деталей тонким равно-
мерным сплошным слоем толщиной от 5 до 15 мкм с помощью краскораспылителя. Сложнее
дело обстоит с порошковым и суспензионным типами проявителей. Оценить толщину таких
проявителей способами, как для проявителей типа красок, невозможно. Данные типы проявите-
лей наносятся минимально тонким сплошным слоем, не образуют на поверхности устойчивой к
стиранию пленки и при любом, даже самом незначительном, механическом воздействии удаля-
ются. Методик проверки равномерности и достаточности их нанесения не встречается как в
технической документации, так и в литературных источниках [2—13]. Стоит отметить, что в
мировой практике именно данные типы проявителей входят в состав широко используемых
современных нетоксичных и непожароопасных наборов дефектоскопических материалов раз-
личных производителей.
В зарубежных и отечественных литературных источниках рассмотрены условия, при которых
ухудшаются результаты капиллярного контроля [14], приведены сведения о возможности контроля
внутренних поверхностей таких конструктивных особенностей, как отверстия и пазы замков на
глубину, равную диаметру отверстий и ширине паза [15]. В статье [16] рассмотрен подход оценки
неконтролируемых зон только для проявителей типа красок с использованием образцов яркости
люминесценции, который не подходит для оценки толщины слоя широко используемых в мировой
практике суспензионных и порошковых типов проявителей.
В технической и технологической документации на капиллярный контроль деталей, если есть
неконтролируемые зоны, они всегда схематично показаны. Данные зоны, как правило, устанавли-
ваются разработчиком изделия, совместно со специалистами по неразрушающему контролю мето-
дом экспертной оценки с учетом опыта эксплуатации, без экспериментального подтверждения, и
поэтому требуют проверки.
Необходимость более детального относительно экспертной оценки анализа контролепригод-
ности является следствием требований пункта 33.70(a) АП-33 [17, 18] о необходимости соответ-
ствующей оценки допустимости повреждения, направленной на возможность разрушения в преде-
лах одобренного ресурса детали от дефектов в материале, дефектов, внесенных при изготовлении
и в эксплуатации. Вероятность разрушения рассчитывается в специальных программах, например,
DARWIN (Design Assessment of Reliability With Inspection — Оценка надежности конструкции с
Дефектоскопия
№ 11
2023
Новый взгляд на контролепригодность деталей сложной геометрии...
19
применением контроля), в виде функции от количества полетных циклов, случайного возникнове-
ния и расположения дефекта, случайной программы выполнения контроля и других случайных
переменных. Одним из элементов вероятностной оценки риска допустимости повреждений, осно-
ванной на механике разрушения, является вероятностная оценка обнаружения дефекта применяе-
мым методом контроля [19—22]. Учитывая, что для расчета дефект может быть помещен в любую
область детали, достоверность применения вероятностной оценки обнаружения дефекта напря-
мую зависит от анализа контролепригодности детали применяемым методом контроля.
По итогам проведенного литературного анализа установлено, что комплексных универсальных
подходов и методов по оценке возможности контроля деталей капиллярным методом с учетом обе-
спечения нанесения проявителей различных типов не представлено.
ЭКСПЕРИМЕНТАЛЬНЫЕ ИССЛЕДОВАНИЯ
С целью определения неконтролируемых зон деталей авторами статьи разработана методика
определения неконтролируемых зон деталей при проведении капиллярного контроля с учетом
особенностей нанесения проявителей различного типа. Данная методика предусматривает воз-
можность использования двух подходов, позволяющих экспериментально оценить толщину слоя
проявителей на поверхности контролируемых деталей, обеспечивающую выявление дефектов в
соответствии с заявленным уровнем чувствительности используемого набора дефектоскопических
материалов. Первый подход основан на оценке чувствительности, достигаемой для отдельных зон
детали с использованием образцов с дефектами, имеющими ширину раскрытия, соответствую-
щую заявленному уровню чувствительности исследуемого набора. Второй подход основан на
использовании люминесцентных составов и образцов яркости люминесценции, позволяющих
оценить равномерность и достаточность нанесенного проявляющего состава. Рассмотрим подроб-
но данные подходы.
Подход, основанный на оценке чувствительности, достигаемой для отдельных зон детали
с использованием образцов с дефектами
Данный подход определения неконтролируемых зон основан на оценке чувствительности кон-
троля в различных исследуемых конструктивных зонах деталей при размещении в них изготовлен-
ных или подобранных образцов определенных размеров с аттестованными дефектами, имеющими
ширину раскрытия, соответствующую заявленному уровню чувствительности набора. Подход
состоит из следующих основных этапов:
подбор или изготовление образцов с дефектами, имеющими ширину раскрытия, соответству-
ющую заявленному уровню чувствительности набора, с учетом кривизны поверхности исследуе-
мого участка детали и возможности их размещения;
проведение экспертного капиллярного контроля поверхности подобранных или изготовленных
образцов отдельно и на поверхностях исследуемых зон детали с целью оценки обеспечения заяв-
ленной чувствительности с учетом особенностей нанесения проявителей;
проведение анализа полученных результатов контроля на подобранных или изготовленных
образцах.
Рассмотрим подробно данные этапы.
В качестве заготовки для изготовления образцов с поверхностными дефектами может быть
использован любой образец с дефектами, имеющими определенную ширину раскрытия, соответ-
ствующую заявленному уровню чувствительности [23]. При разработке данного подхода было
установлено, что в качестве заготовки для изготовления образцов заданных размеров удобнее
использовать испытательный образец типа 1 по ГОСТ Р ИСО 3452—3 [24] и ISO 3452-3 [25] из-за
геометрических особенностей параметров образца (небольшой его толщины), а также из-за боль-
шого количества аттестованных дефектов, расположенных на единицу его площади. Данный обра-
зец определенным образом разрезается на фрагменты с дефектами, имеющими размеры, обеспе-
чивающие их размещение в исследуемых зонах деталей. Геометрические параметры фрагментов
образцов определяются с учетом кривизны поверхности исследуемого участка детали и возмож-
ности разрезки заготовки образца на фрагменты с учетом обеспечения наличия дефекта на его
поверхности.
После подбора или изготовления образцы должны пройти экспертный капиллярный контроль
с использованием исследуемого набора по технологическим режимам, которые обеспечат макси-
мальную выявляемость дефектов на его поверхности. Результаты должны быть зафиксированы
Дефектоскопия
№ 11
2023
20
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
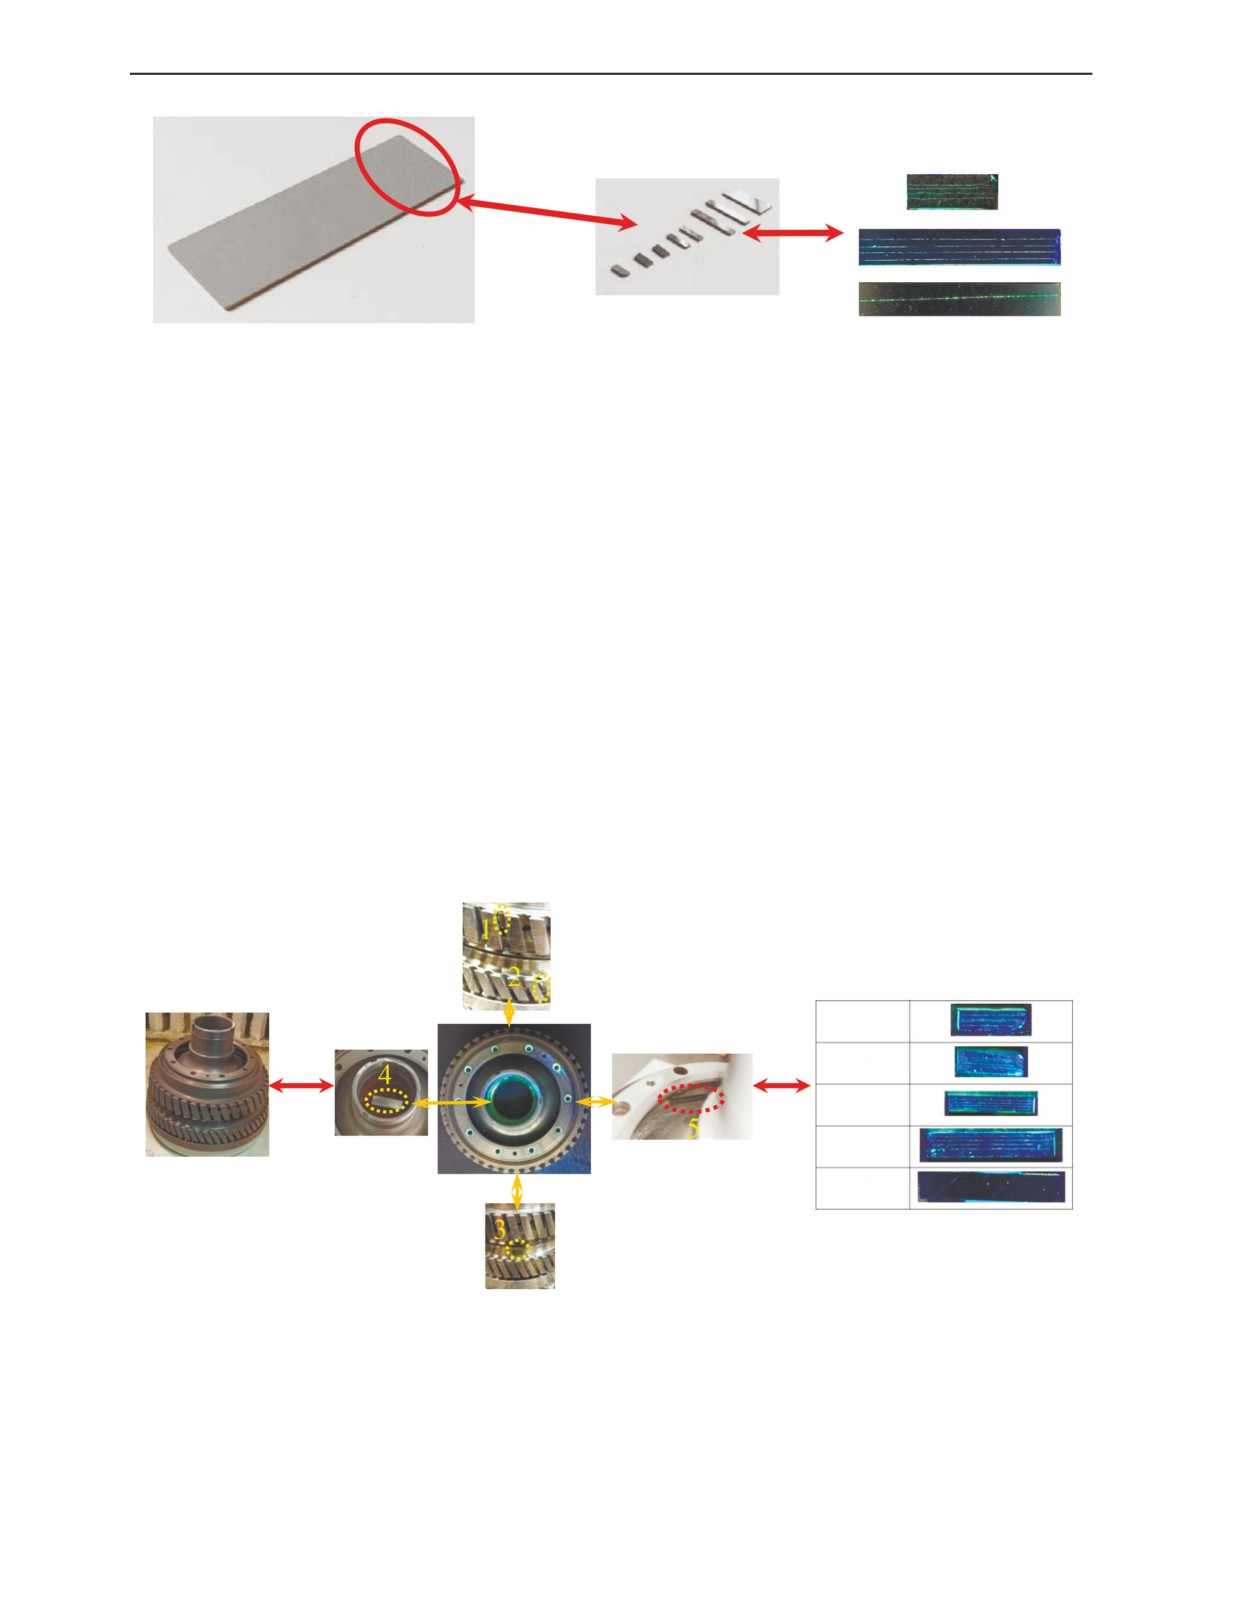
Рис. 1. Вид изготовленных образцов для оценки качества нанесения и результаты их капиллярного экспертного
контроля.
для дальнейшего их использования. Вид фрагментов изготовленных образцов для оценки качества
нанесения проявителя в различные зоны детали и результаты их экспертного капиллярного кон-
троля показаны на рис. 1.
Затем образцы после эффективной очистки [26] должны пройти повторный капиллярный кон-
троль, но до этапа нанесения проявителя, с последующим размещением данных образцов на
чистые обезжиренные исследуемые зоны детали. Обязательным условием является то, что при
размещении образцы должны закрепляться на исследуемые поверхности с помощью различных
составов, обеспечивающих токопроводящий контакт (для электростатического распыления) или
контакт части образца с поверхностью детали. Нанесение проявителя на исследуемые поверхно-
сти должно проводиться после размещения образцов так же, как и при контроле всей поверхности
детали, а не направлено в исследуемые зоны, где размещены образцы с дефектами. Время разме-
щения образцов на поверхности деталей с учетом нанесения проявителя должно быть минималь-
ным. Пример размещения фрагментов образцов на поверхности различных конструктивных осо-
бенностей объекта контроля и результаты капиллярного люминесцентного контроля с учетом
особенностей нанесения проявителя типа красок показаны на рис. 2.
Размещение фрагментов образцов
Результаты капиллярного
контроля с учетом особен-
Вид объекта контроля
ностей нанесения
(конструктивно
проявителя
подобный образец)
1
2
3
4
5
Рис. 2. Результаты контроля фрагментов образцов, размещенных в различных зонах детали, в зависимости от условий
нанесения проявителя типа красок.
Из полученных результатов видно, что нанесение проявителя типа красок на участок № 5 дета-
ли, показанной на рис. 2, не обеспечивается при использовании выбранной технологии, что под-
тверждается невыявленными дефектами, и свидетельствует о неконтролепригодности данного
участка.
Дефектоскопия
№ 11
2023
Новый взгляд на контролепригодность деталей сложной геометрии...
21
Стоит учесть, что рассмотренный выше подход позволяет качественно оценить достаточность
нанесения слоя проявителя, обеспечивающего извлечение пенетранта из дефектов с шириной рас-
крытия, соответствующих уровню чувствительности исследуемого набора, только для участков
детали, где возможно размещение данных образцов. Например, для таких конструктивных особен-
ностей как отверстия, пазы елочного типа и другие зоны, имеющие значительную кривизну
поверхности и малые размеры, затруднительно использовать данный подход. Поэтому был разра-
ботан еще один подход, основанный на изготовлении люминесцентных составов и образцов ярко-
сти люминесценции, позволяющих визуально оценить слой проявителя, обеспечивающий выявле-
ние дефектов с шириной раскрытия, соответствующей уровню чувствительности исследуемого
набора.
Подход, основанный на изготовлении образцов яркости люминесценции
Процедура определения неконтролируемых зон в данном подходе основана на изготовлении
образцов яркости люминесценции, позволяющих оценить равномерность и достаточность нане-
сенного проявляющего состава, и состоит из следующих основных этапов:
приготовление люминесцентных составов на основе существующих типов проявителей: кра-
сок, суспензий или порошков, входящих в состав исследуемых наборов;
изготовление образцов яркости люминесценции для оценки толщины слоя проявителя;
подбор или изготовление образцов или деталей, имитирующих исследуемые конструктивные
элементы, для более детального изучения распределения по поверхности люминесцентных соста-
вов (при необходимости);
нанесение приготовленного люминесцентного состава на исследуемые поверхности детали;
проведение оценки результатов нанесения люминесцентного состава на исследуемые поверх-
ности детали с использованием образцов яркости люминесценции.
Рассмотрим ниже подробно данные этапы.
Приготовление люминесцентных составов необходимо для оценки качества нанесения различ-
ных типов проявителей. Изготавливают их на основе тех же самых проявителей типа красок,
суспензий или порошков, входящих в состав набора, с добавлением в них аликвотными долями
минимального количества пенетранта или соответствующего люминесцентного красителя. При
этом физико-химические параметры, оказывающие влияние на процесс нанесения (вязкость,
удельный вес и т.д.), для приготовленного и исходного (чистого проявителя) составов должны
отличаться не более чем на 5 %. Добавление минимального количества пенетранта или красителя
обеспечивает аналогичное нанесение полученных составов на поверхности исследуемых объек-
тов, также как и проявителей, входящих в состав набора. Отличием данных составов является то,
что при освещении в ультрафиолетовой области спектра возникает их люминесценция на поверх-
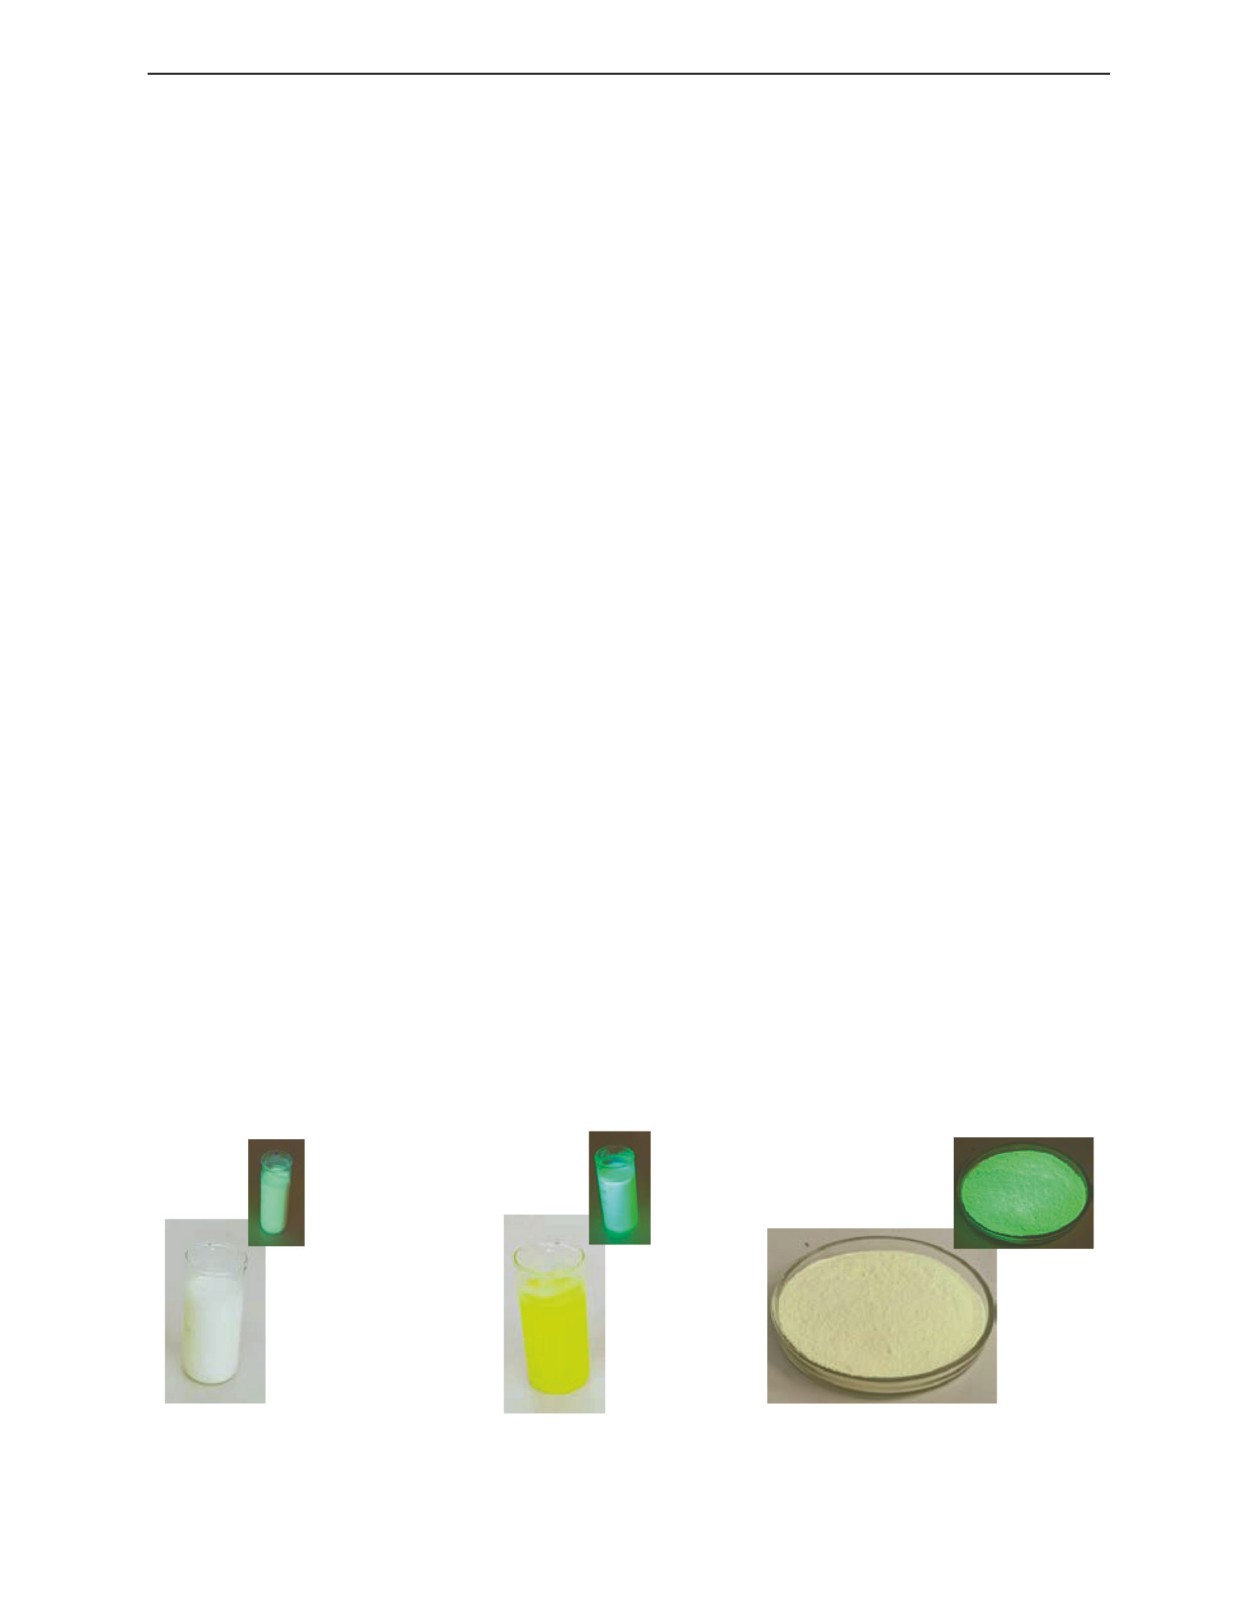
ностях исследуемых объектов даже для незначительного количества. Вид приготовленных люми-
несцентных составов в дневном и УФ-свете на основе зарубежных и отечественных проявителей
типа красок (ПР-1), суспензий (ПР-15А) и порошка (D90G), входящих в состав ЛЮМ1-ОВ,
ЛЮМ33-ОВ и набора фирмы Sherwin соответственно, показан на рис. 3.
а
б
в
Рис. 3. Вид приготовленных люминесцентных составов в дневном и УФ-свете на основе отечественных и зарубежных
проявителей типа красок (а), суспензий (б) и порошка (в).
Дефектоскопия
№ 11
2023
22
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
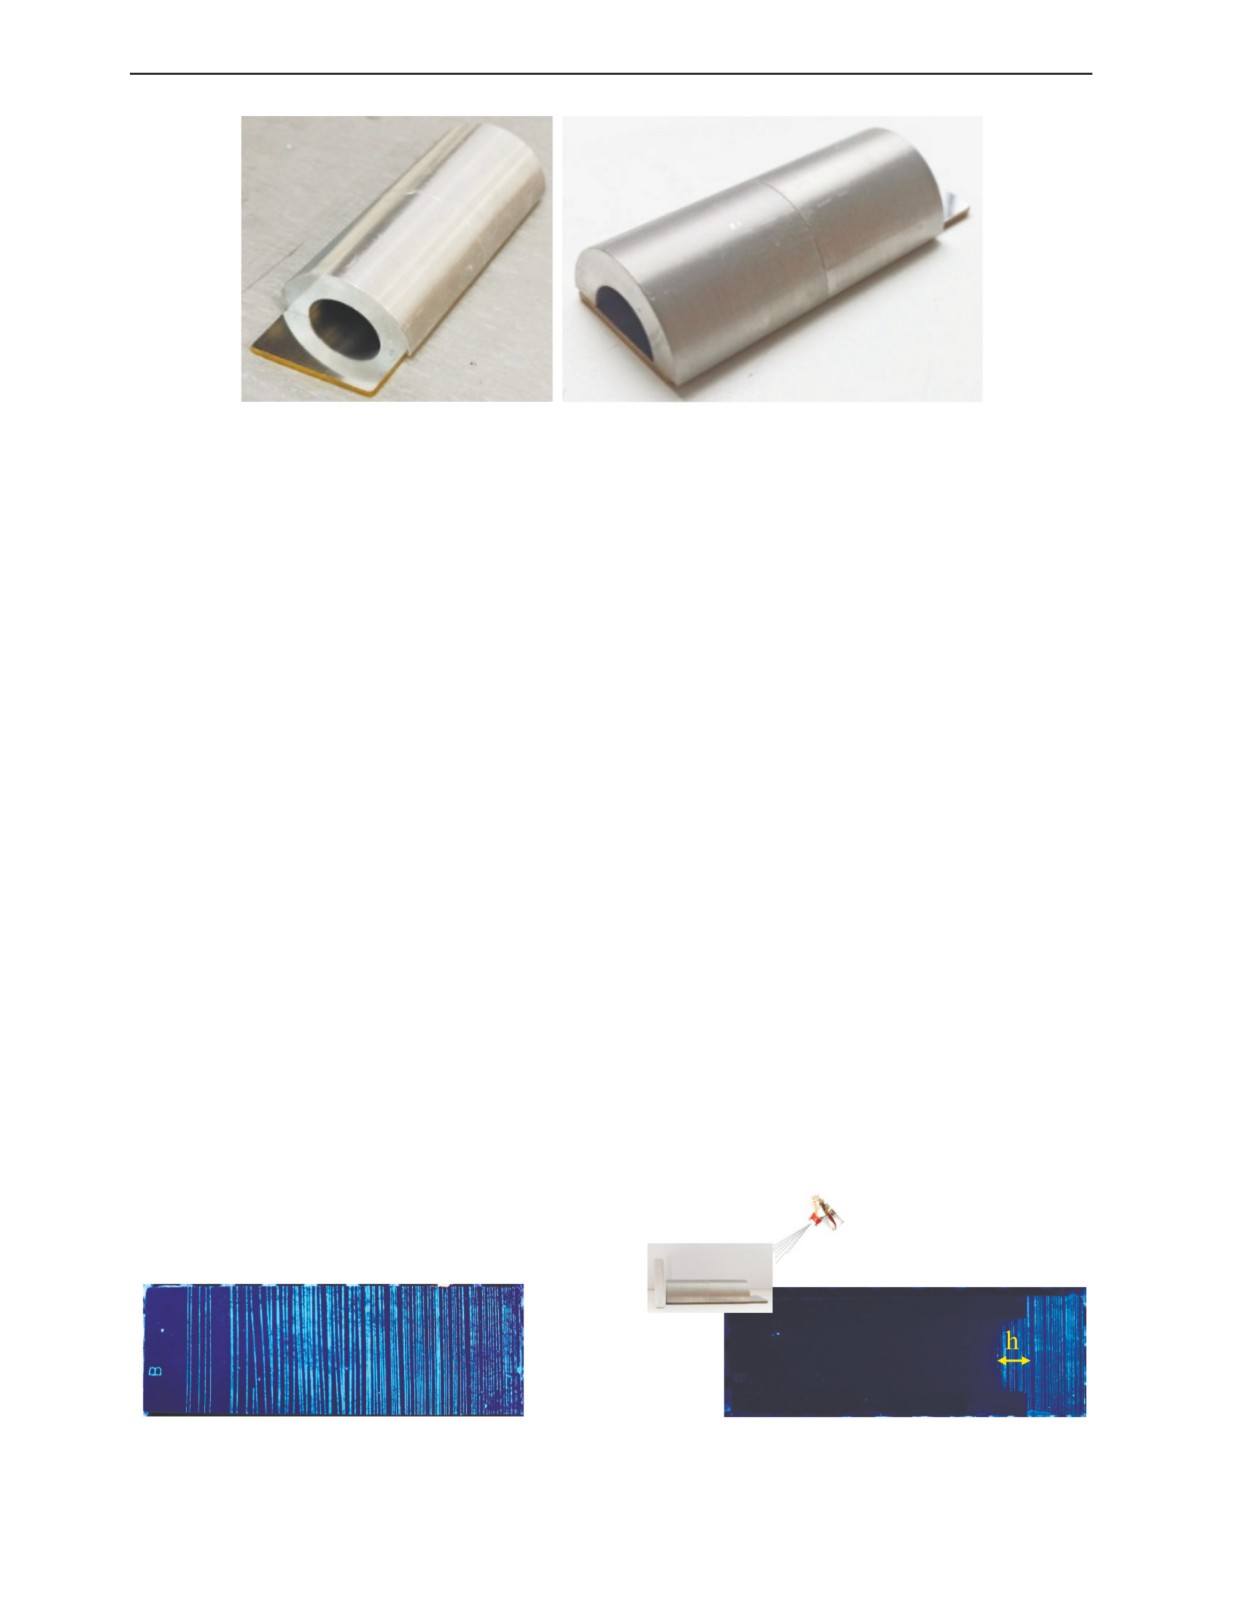
Рис. 4. Вид разборного образца тоннельного типа.
После приготовления люминесцентных составов достаточность толщины слоя образованного
покрытия определяется качественно. Достаточная толщина соответствует слою исследуемого про-
явителя, обеспечивающему выявление дефектов, имеющих ширину раскрытия, соответствующую
уровню чувствительности исследуемого набора. Оценить достаточность толщины слоя проявите-
ля на поверхностях конструктивных элементов, особенно минимально допустимой толщины, воз-
можно только с использованием образцов яркости люминесценции. Для получения образца ярко-
сти люминесценции необходимо изготовить образец тоннельного типа, состоящего из плоского
образца с дефектами, имеющими ширину раскрытия, соответствующую заявленному уровню
чувствительности исследуемого набора, и любого протяженного фрагмента образца тоннельного
типа. Изготовление разборного образца тоннельного типа, позволяет получить равномерно убыва-
ющий слой люминесцирующего состава различной толщины при его нанесении на внутреннюю
плоскую поверхность. При разработке данного образца было установлено, что для изготовления
разборного образца тоннельного типа удобно использовать плоский испытательный образец типа
1 по ГОСТ Р ИСО 3452—3 и ISO 3452-3 из-за большого количества близко расположенных дефек-
тов на единицу его площади и фрагмента разрезанного цилиндрического образца диаметром, не
превышающим ширину образца с дефектами.
После изготовления разборного образца тоннельного типа его часть (плоский образец с дефек-
тами) контролируется отдельно и в составе фрагмента разрезанного цилиндрического образца с
использованием исследуемого набора по технологическим режимам, обеспечивающим макси-
мальную выявляющую способность. Во втором случае проявитель должен наносится направленно
на внутреннюю плоскую поверхность с дефектами разборного образца тоннельного типа таким
образом, чтобы получить равномерно убывающий слой проявляющего состава различной толщи-
ны. Сравнивая полученные результаты контролей, зафиксированные при соответствующих одина-
ковых условиях, определяется глубина, где обеспечивается выявление дефектов на поверхности
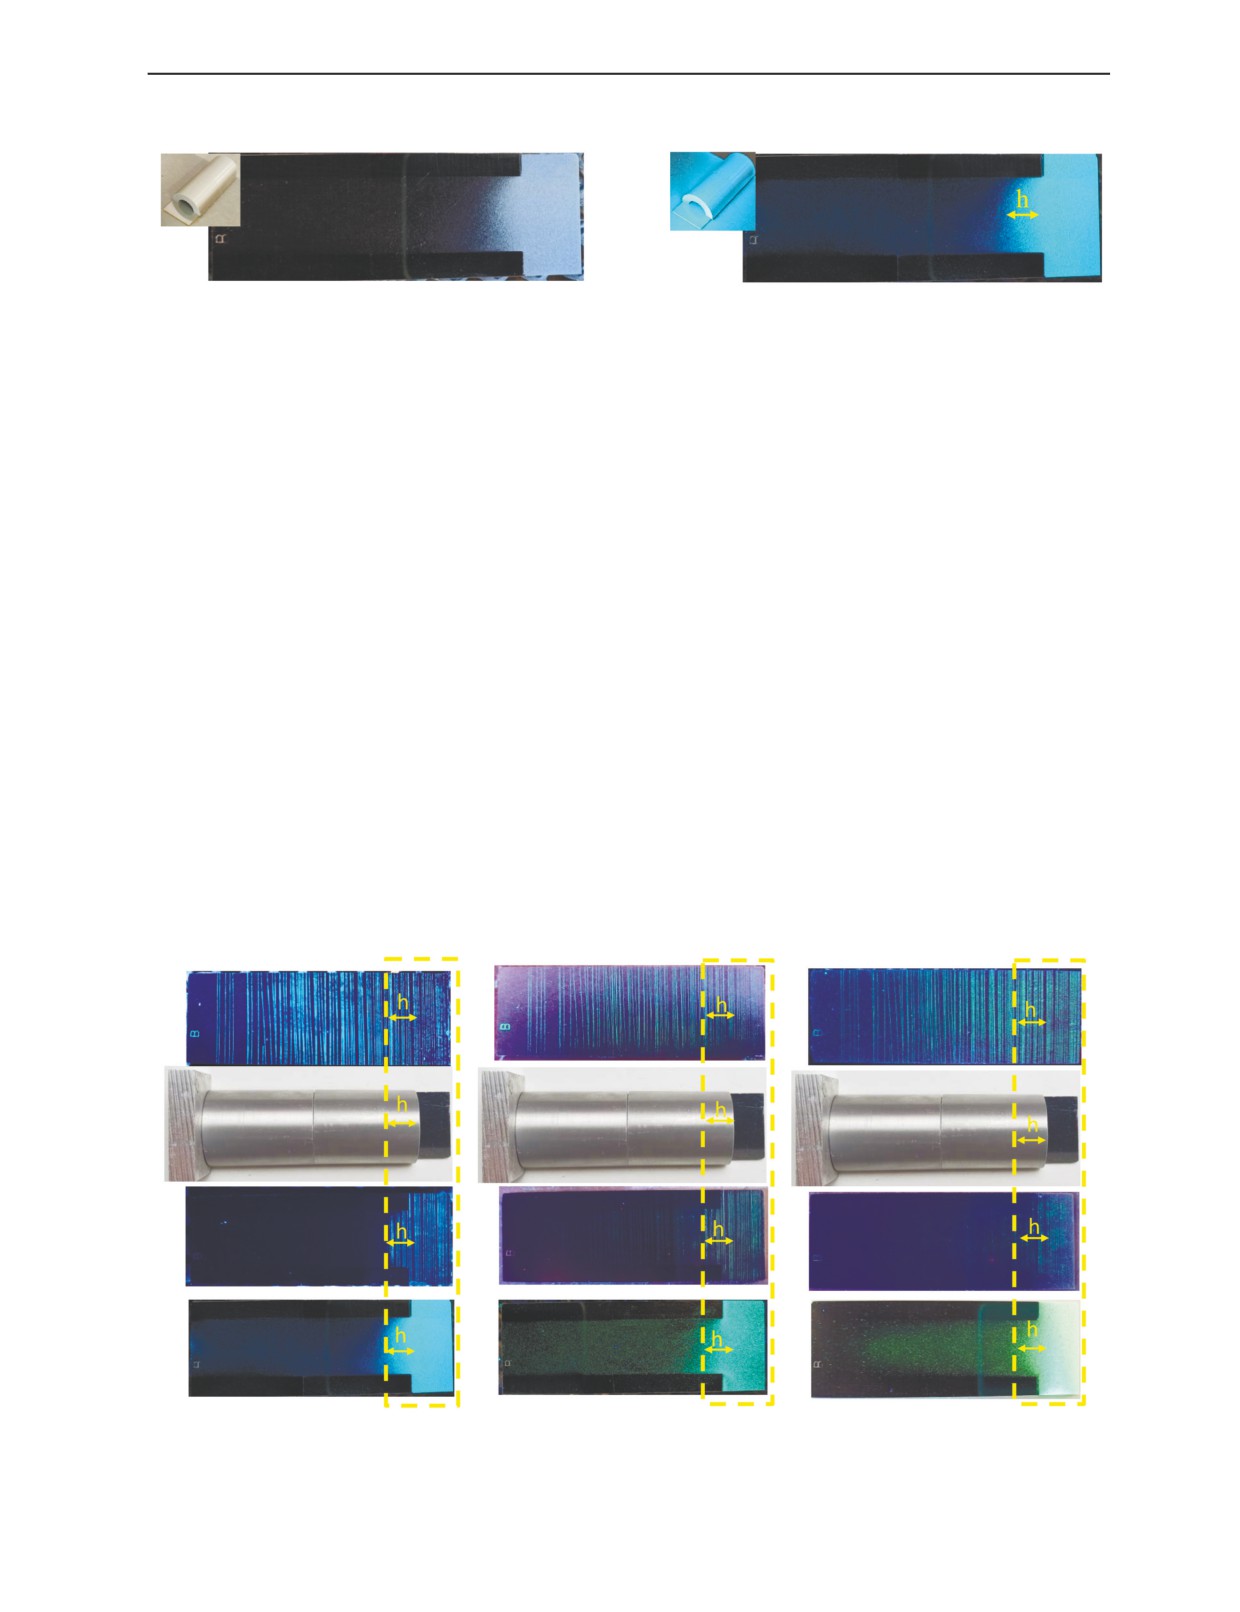
плоского испытательного образца (h). Пример результатов контроля с использованием проявителя
суспензионного типа и размер установленной зоны (h), где обеспечивается выявление дефектов,
показаны на рис. 5.
а
б
Рис. 5. Результаты капиллярного контроля образца типа 1 по ГОСТ Р ИСО 3452—3 или ISO 3452-3 с дефектами в соста-
ве разборного образца (б) и отдельно (а).
Дефектоскопия
№ 11
2023
Новый взгляд на контролепригодность деталей сложной геометрии...
23
а
б
Рис. 6. Вид поверхности испытательного образца типа 1 по ГОСТ Р ИСО 3452—3 и ISO 3452-3 (образец яркости люми-
несценции) после нанесения на его поверхность люминесцентного состава на основе суспензионного типа проявителя
при дневном (а) и УФ-свете (б).
Зафиксировав глубину (h), где обеспечивается выявление дефектов, приготовленный люминес-
центный состав наносится направленно на внутреннюю поверхность того же подготовленного
разборного образца тоннельного типа с дефектами аналогично проявителю, чтобы получить рав-
номерный убывающий слой люминесцирующего состава различной толщины. После нанесения
состава результаты должны быть зафиксированы при соответствующих условиях освещенности
поверхностей деталей, прописанных в нормативной или технической документации, как показано
на рис. 6.
Проведение оценки количества нанесенного люминесцентного состава осуществляется путем
сравнения его с количеством проявителя, расположенного на глубине (h), обеспечивающего выяв-
ление дефектов. Визуально оценивается равномерность и яркость люминесценции нанесенного
состава на той же глубине (h) и принимается как необходимая и достаточная для обеспечения
выявления дефектов с шириной раскрытия, соответствующей исследуемому уровню чувствитель-
ности набора.
Примеры нанесения с использованием краскопульта и электростатического пистолета приго-
товленных люминесцентных составов на основе различных типов проявителей, а также анализ
толщины нанесенного слоя каждого проявителя, обеспечивающего выявление дефектов шириной
раскрытия, соответствующей исследуемому уровню чувствительности, показаны на рис. 7а—в
соответственно.
а
б
в
Рис. 7. Примеры оценки толщины слоя нанесенного люминесцентного состава на основе проявителей типа красок (а),
суспензий (б) и порошков (в).
Дефектоскопия
№ 11
2023
24
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
После изготовления образцов яркости люминесценции приготовленные люминесцентные
составы наносятся на все обезжиренные поверхности детали в соответствии с технологией
нанесения проявителя, установленной для контроля деталей, а не направленно на зоны, где
необходимо проверить качество нанесения проявителя. Путем визуального сравнения образцов
яркости люминесценции с результатами, полученными на детали, устанавливаются контролиру-
емые и неконтролируемые зоны. Если на детали имеются зоны с неравномерно нанесенным
люминесцентным покрытием или отличающимся по интенсивности излучения от результатов,
полученных на образце яркости люминесценции, то данная зона считается неконтролируемой по
оцениваемой технологии, и технология контроля требует корректировок или внедрения контро-
ля другим методом НК.
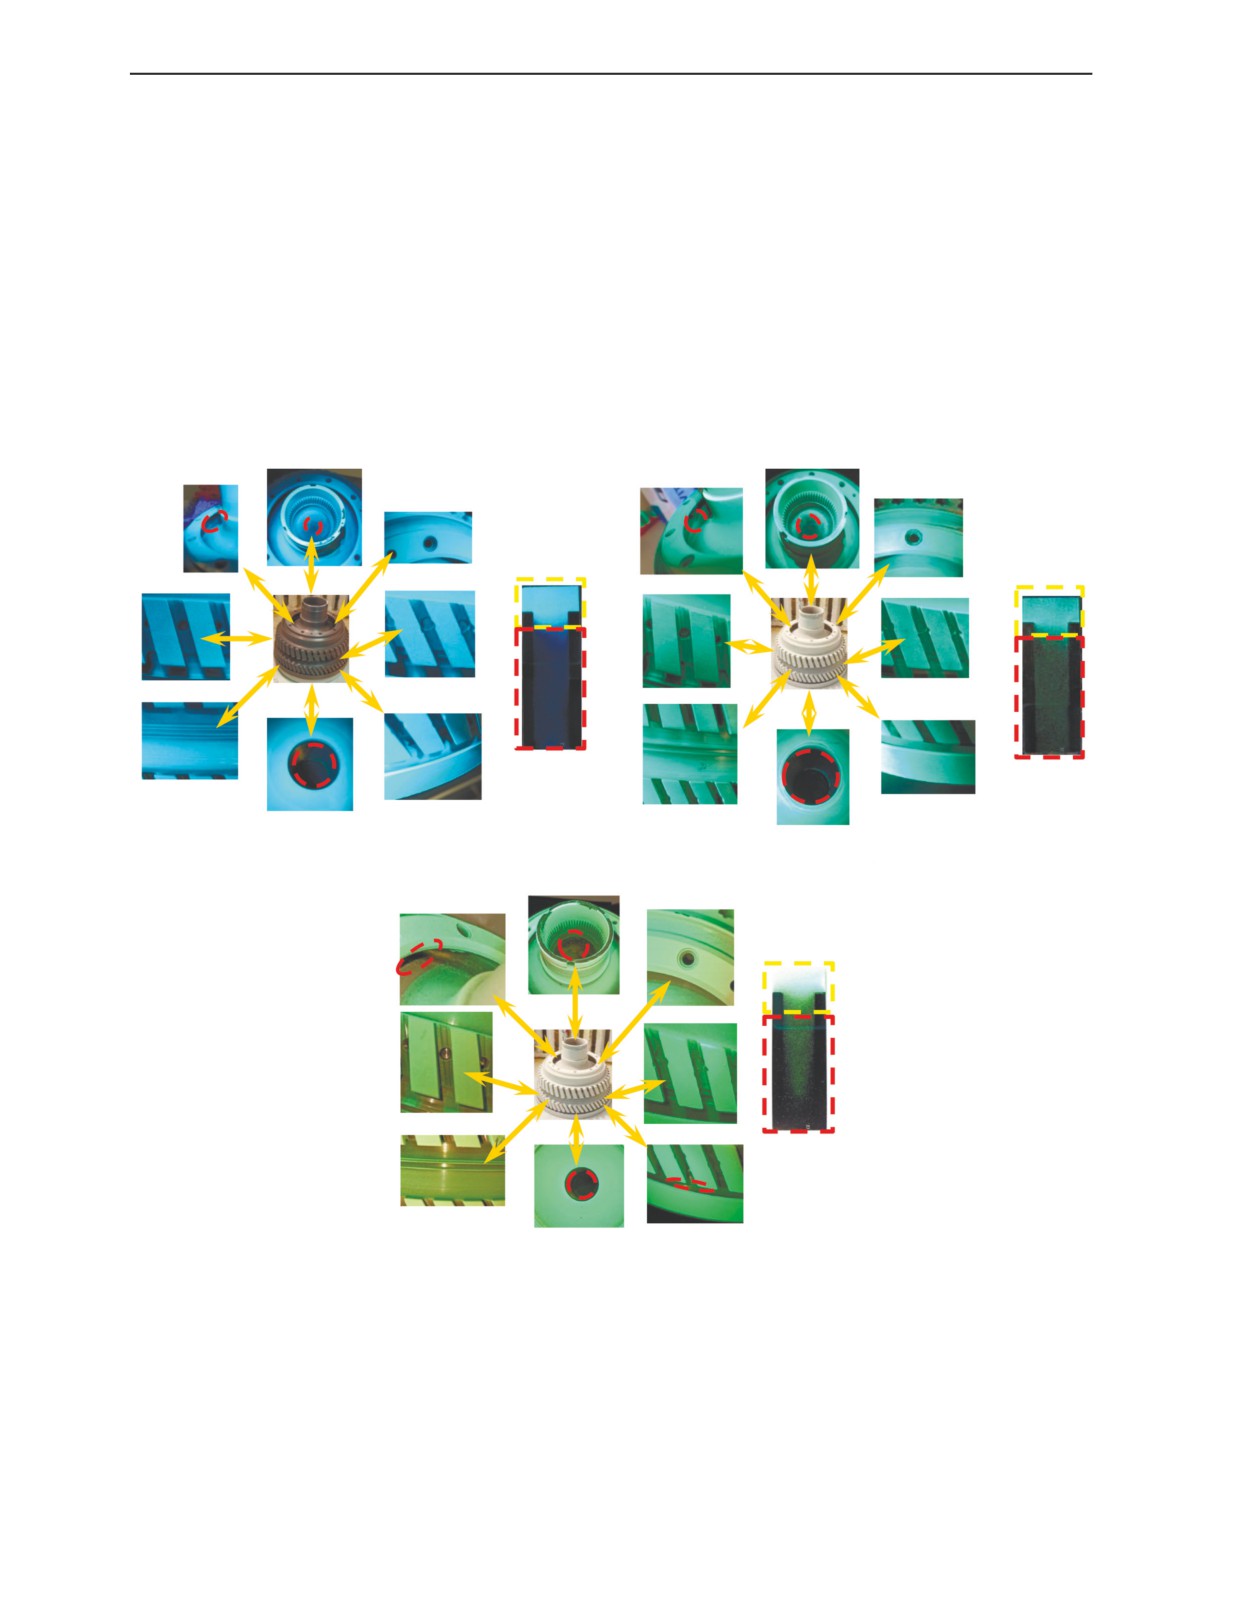
Примеры реализации данного подхода для различных типов проявителя приведены на рис. 8.
Установленные неконтролируемые зоны выделены красным цветом.
а
б
в
Рис. 8. Вид детали с нанесенными люминесцентными составами на основе проявителей типа красок (а), суспензий (б),
порошка (в) и соответственно образца яркости люминесценции в УФ-свете.
Из полученных результатов оценки возможности нанесения проявителя по опробуемым экс-
периментальным режимам, приведенных на рис. 8, установлено, что наибольшее количество
неконтролируемых зон наблюдается при контроле с применением проявителя порошкового типа
при его нанесении с использованием электростатического пистолета.
Дефектоскопия
№ 11
2023
Новый взгляд на контролепригодность деталей сложной геометрии...
25
Применение подхода для получения зависимостей глубины нанесения различных типов
проявляющих составов на внутреннюю поверхность отверстий от его диаметра
Для опробования методики в качестве исследуемого объекта была выбрана одна из высокона-
груженных в эксплуатации зон типовой роторной детали (вал, диск) — отверстие. При выполне-
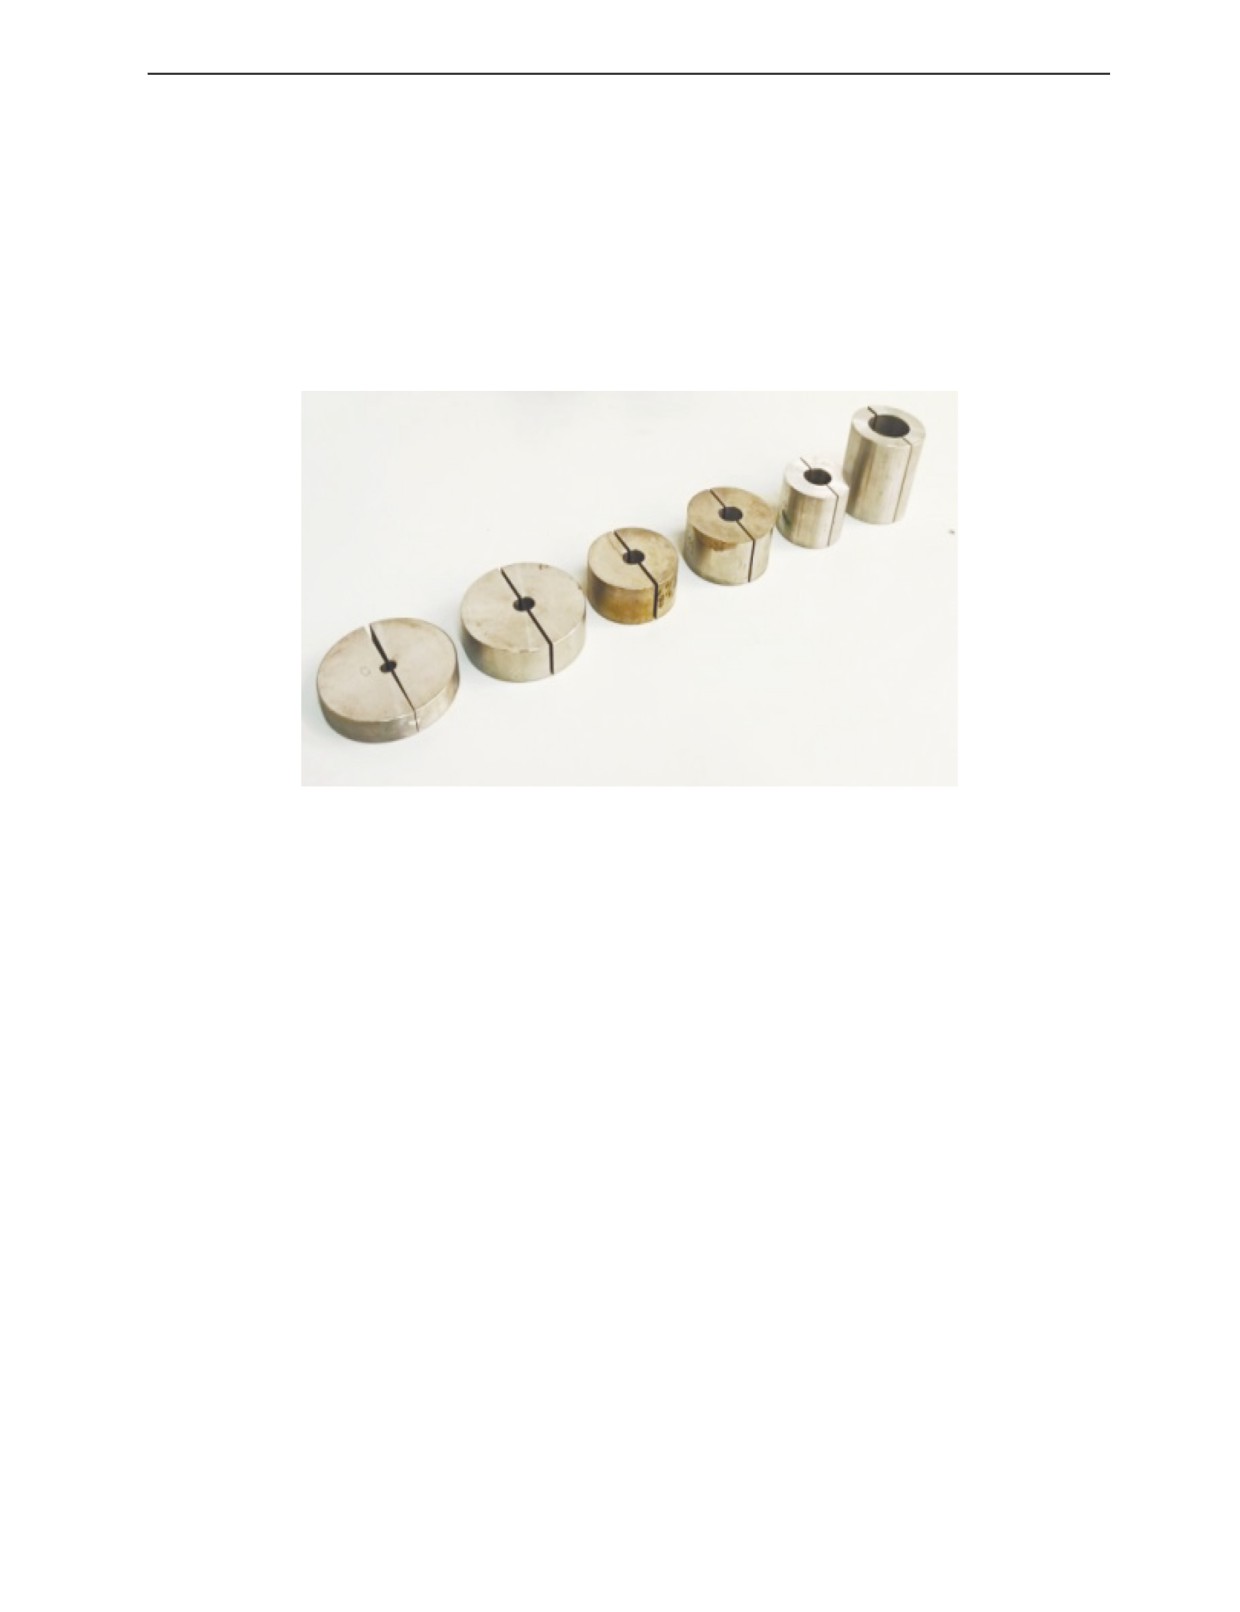
нии работ использовалось оборудование, в том числе ЦКП «Климатические испытания» НИЦ
«Курчатовский институт» — ВИАМ. Были изготовлены разборные образы различного диаметра и
глубиной равной двум диаметрам для получения более детальной и доступной для прямого визу-
ального анализа картины распределения нанесенных люминесцентных составов на внутренние
поверхности отверстий (рис. 9).
Рис. 9. Вид изготовленных образцов отверстий различного диаметра.
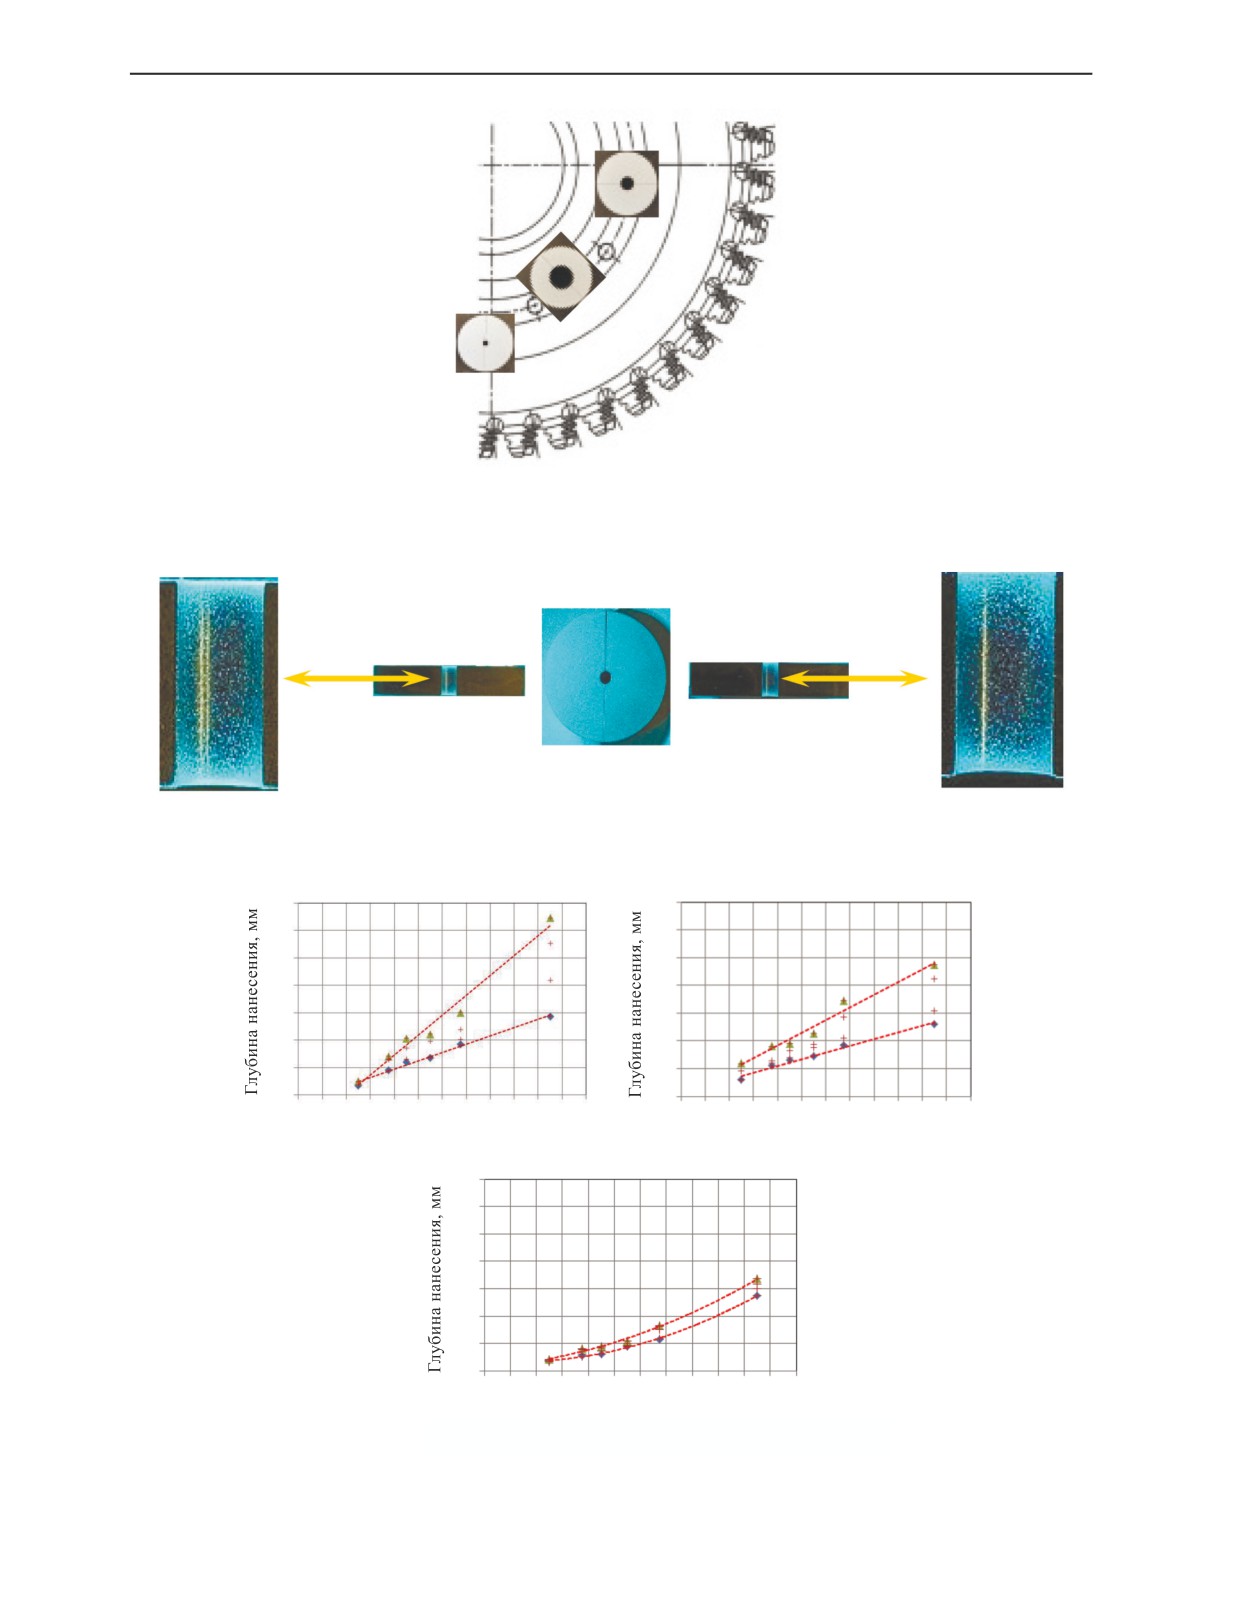
Для оценки неконтролируемых зон разработанные люминесцентные составы на основе проя-
вителей типа красок и суспензий наносились на поверхности образцов отверстий распылением с
использованием краскопульта, а порошка - распылением в электрическом поле с использованием
электростатического пистолета, содержащего отдельный блок управления. При нанесении соста-
вов на основе красок и суспензий образцы были ориентированы на поворотном сетчатом столе
аналогично конструктивным элементам диска ГТД при его контроле капиллярным методом, ими-
тируя возможность двустороннего доступа нанесения проявителя. Для определения контролепри-
годности в части выявления трещин, возникающих в отверстиях дисков в окружном направлении,
разборные образцы отверстий резом были ориентированы на поворотном столе по радиусу диска,
чтобы изучить наиболее полную картину распределения состава в окружном направлении, как
показано на рис. 10. При определении контролепригодности в части выявления трещин, возника-
ющих в отверстиях дисков в радиальном направлении, разборные образцы отверстий резом нужно
ориентировать в окружном направлении.
Для получения более полной картины распределения люминесцентного покрытия на внутрен-
ней поверхности отверстий образцы разбирались и исследовались, как показано на рис. 11.
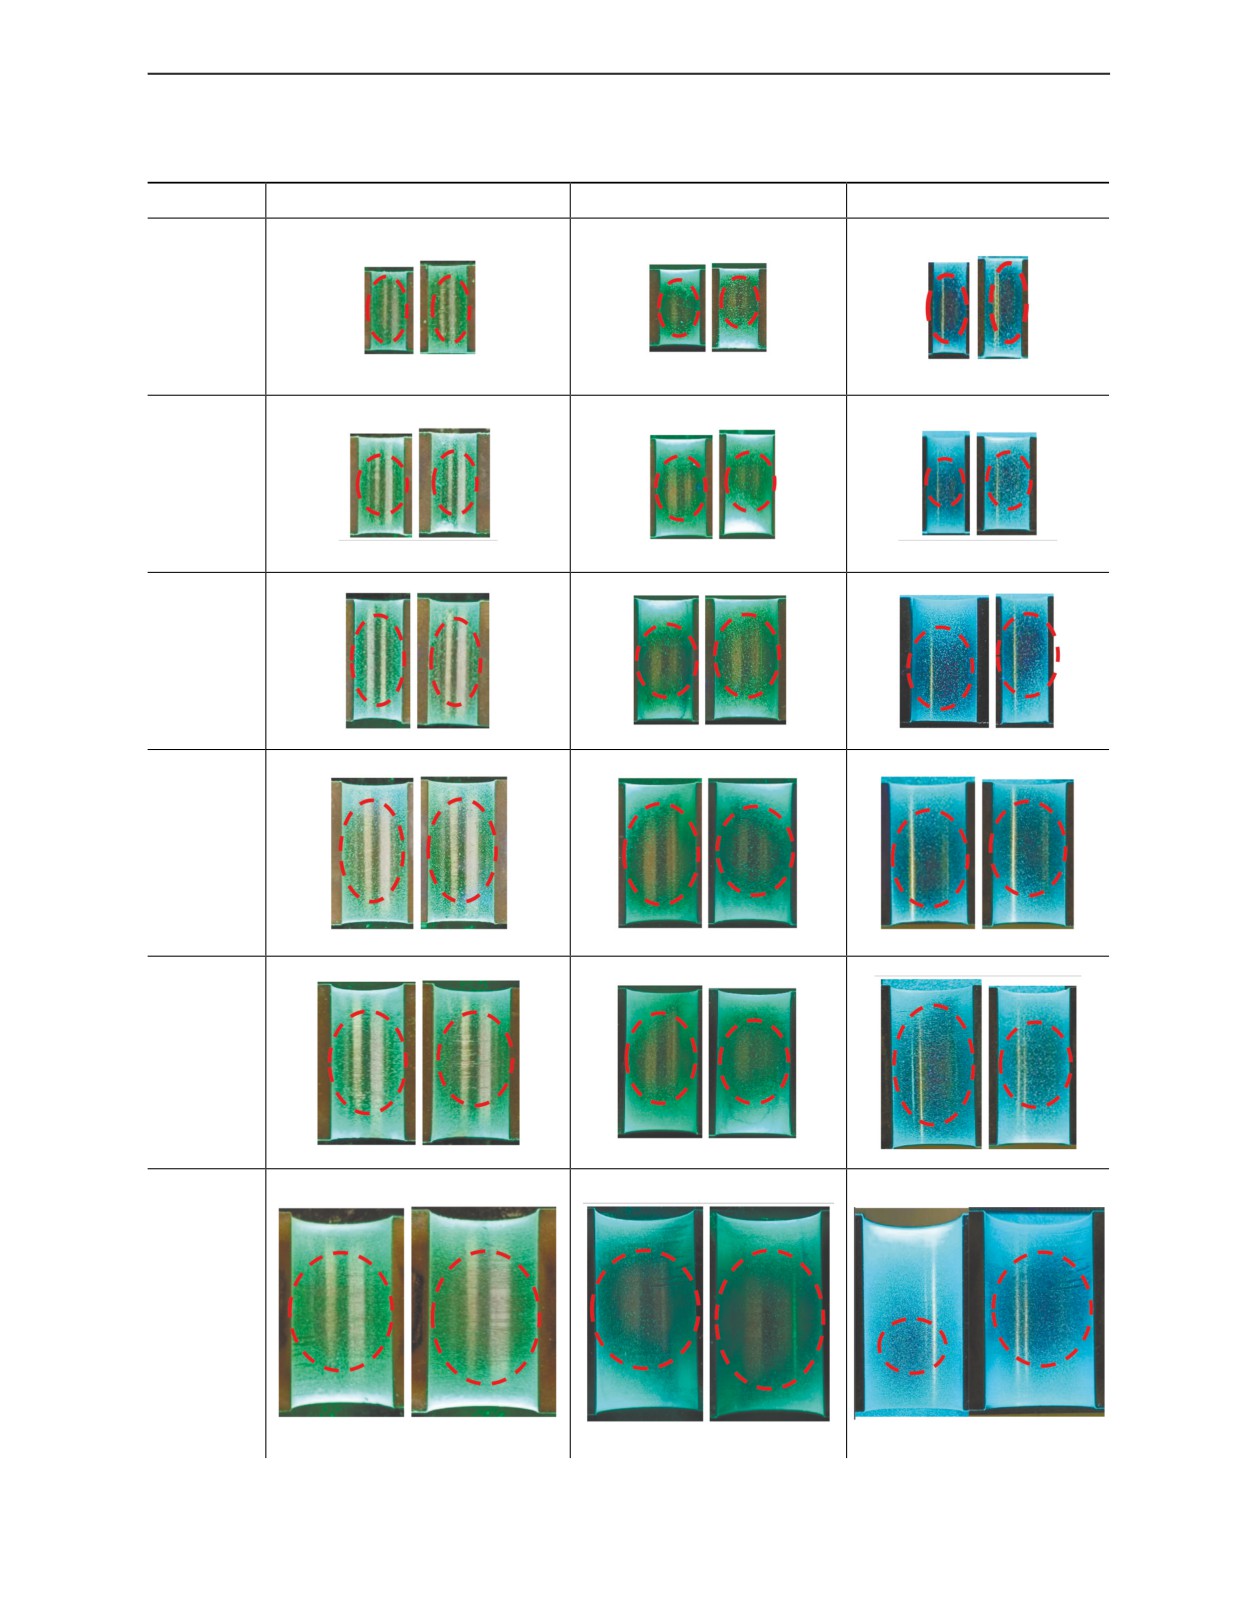
Результаты нанесения всех типов полученных люминесцентных составов на внутренние
поверхности отверстий различных диаметров показаны в табл. 1.
По результатам исследований установлены зоны, выделенные красным цветом в табл. 1, для
которых не обеспечивается нанесение в достаточном количестве или вообще отсутствуют люми-
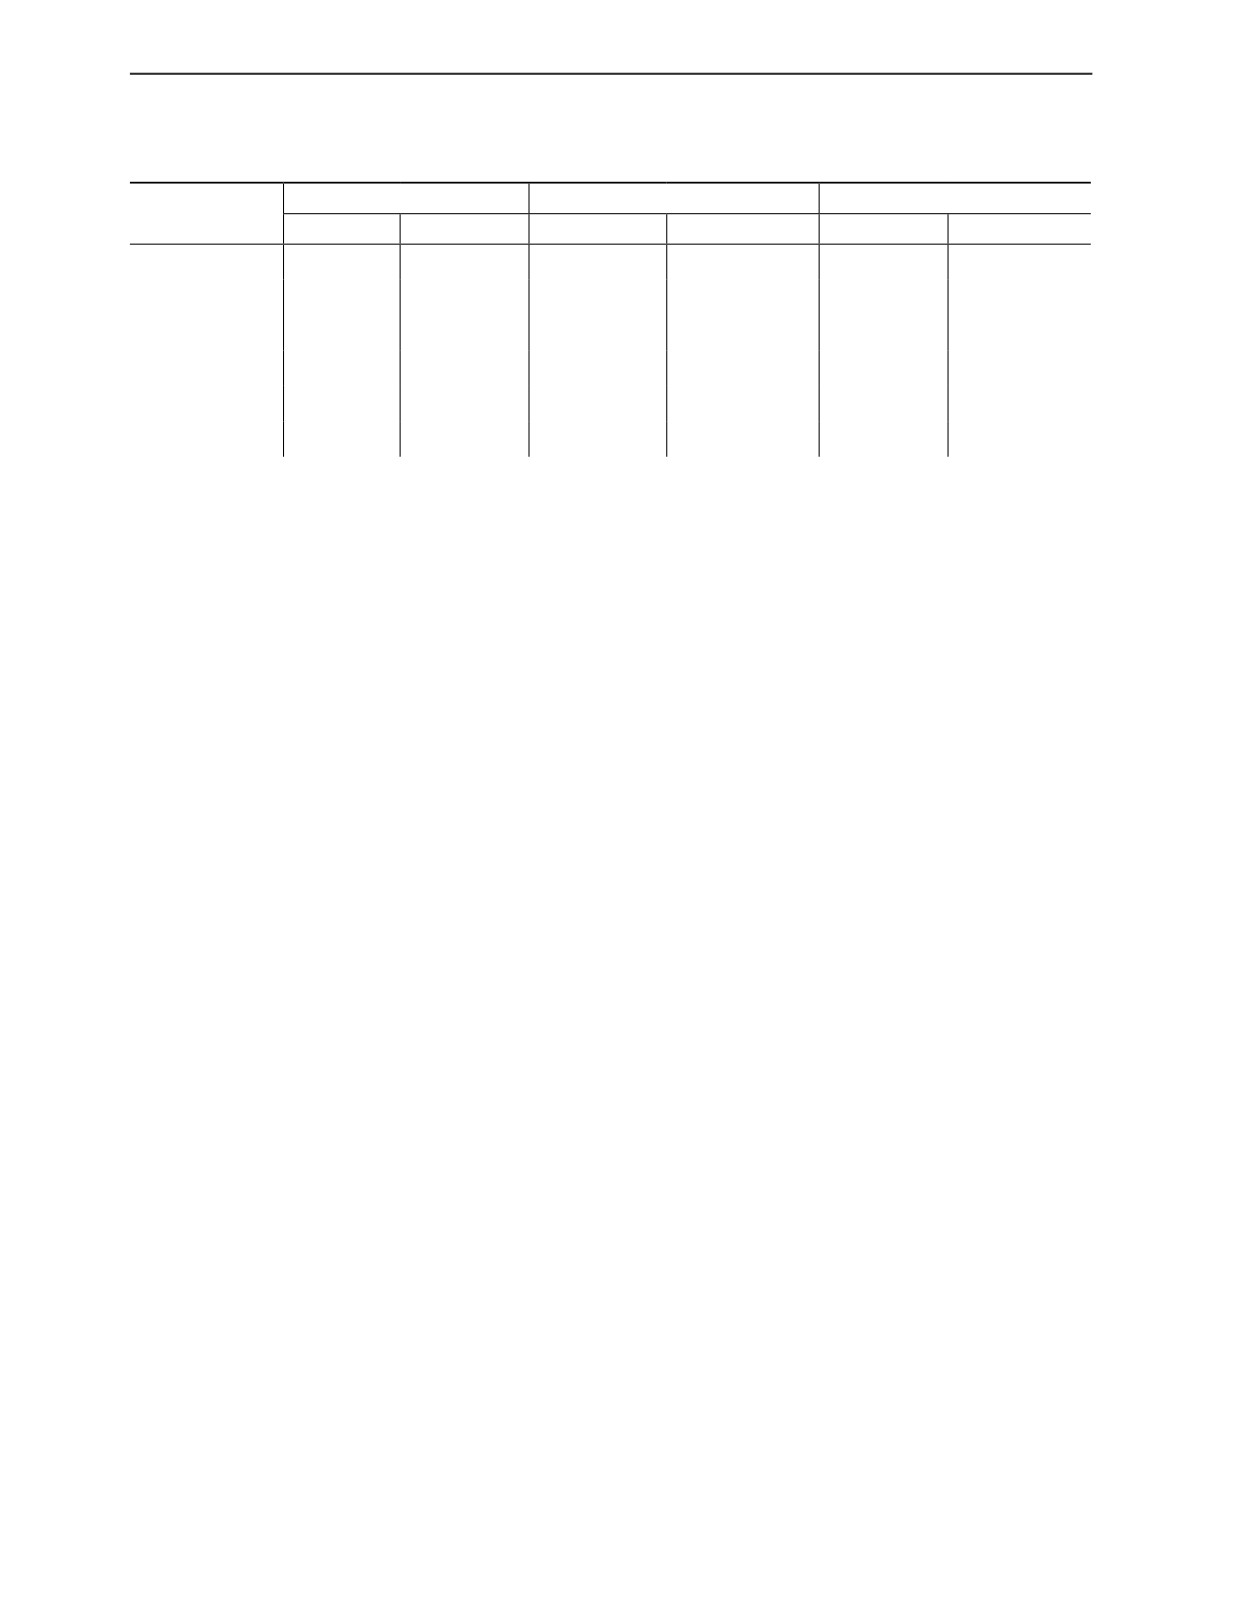
несцентные составы. Из полученных данных установлены значения минимальных и максималь-
ных глубин нанесения проявляющих составов на внутренние поверхности различных диаметров
отверстий, приведенные в табл. 2.
На основании представленных выше экспериментальных минимальных и максимальных зна-
чений построены зависимости, показывающие диапазоны минимального и максимального воз-
можного нанесения проявляющих составов (рис. 12).
Дефектоскопия
№ 11
2023
26
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
Рис. 10. Схематичное расположение разборных образцов отверстий на поворотном столе при нанесении люминесцент-
ных составов.
Рис. 11. Вид разборного образца отверстия в УФ-свете после нанесения на его поверхность люминесцентного состава.
а
б
14
14
12
12
10
10
8
8
6
6
4
4
2
2
0
0
0
2
4
6
8 10 12 14 16 18 20 22 24
0
2
4
6
8 10 12 14 16 18 20 22 24
Диаметр отверстия, мм
Диаметр отверстия, мм
в
14
12
10
8
6
4
2
0
0
2
4
6
8 10 12 14 16 18 20 22 24
Диаметр отверстия, мм
Рис. 12. Полученные зависимости возможного и гарантированного нанесения проявителей типа красок (а), суспен-
зий (б) и порошков (в).
Дефектоскопия
№ 11
2023
Новый взгляд на контролепригодность деталей сложной геометрии...
27
Таблица
1
Результаты нанесения люминесцентных составов на внутреннюю поверхность разборных образцов
отверстий различного диаметра в УФ-свете
Диаметр, мм
Порошковый состав
Суспензионный состав
Состав на основе красок
5
7,5
9,0
11,0
13,5
21,0
Дефектоскопия
№ 11
2023
28
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
Таблица
2
Полученные экспериментальные значения минимальных и максимальных глубин возможного нанесения
проявляющих составов на внутренние поверхности отверстий различных диаметров
На основе красок
На основе суспензий
На основе порошка
Диаметр
отверстий
мин
макс
мин
макс
мин
макс
5
0,7
1
1,2
2,4
0,7
0,8
7,5
1,8
2,8
2,2
3,6
1,1
1,6
9
2,4
4,1
2,6
3,8
1,2
1,8
11
2,7
4,4
2,9
4,5
1,8
2,2
13,5
3,7
6
3,7
6,9
2,3
3,3
21
5,7
12,9
5,2
9,5
5,5
6,7
РЕЗУЛЬТАТЫ И ИХ ОБСУЖДЕНИЕ
Разработанная методика, состоящая из нескольких подходов, описанных выше, позволяет
наглядно оценить возможность и достаточность нанесения слоя различных типов проявляющих
составов на все поверхности контролируемых деталей, обеспечивающего выявление дефектов в
соответствии с требуемым уровнем чувствительности. Для более детального анализа качества
нанесения люминесцентного состава в зоны деталей, особенно имеющих сложную геометриче-
скую форму, необходимо применять специальное оборудование типа гибких эндоскопов с
УФ-подсветкой. В случае отсутствия данного оборудования возможно использовать разборные
образцы или фрагменты деталей, имитирующие исследуемые зоны, как показано на рис. 9.
Для поверхностей, имеющих значительную кривизну и малые размеры, использовать первый,
самый простой, подход, основанный на оценке чувствительности, достигаемой для отдельных зон
детали с использованием образцов с дефектами и учетом особенностей нанесения проявителя,
невозможно. Стоит учитывать, что данный подход позволяет исследовать единовременно только
небольшой локальный участок и не позволяет получить всю информацию о распределении проя-
вителя на исследуемой поверхности.
Второй подход, основанный на изготовлении люминесцирующих составов и образцов яркости
люминесценции, позволяет определить участки детали, где проявитель наносится или не наносит-
ся в количестве, необходимом для обеспечения выявления дефектов согласно установленному
технической документацией уровню чувствительности контроля. Необходимо учитывать, что дан-
ный подход невозможно применять для определения неконтролируемых зон деталей при проведе-
нии капиллярного контроля, предусматривающего нанесение порошкового проявителя распыле-
нием с использованием воздушной камеры или пневмо-пистолета. Приготовленный люминесцент-
ный состав, как и сам проявитель при его нанесении распылением, не имея жидкой фазы и какого-
либо заряда, оседает после распыления только на плоских или незначительно искривленных
поверхностях под воздействием сил гравитации. Для указанных вариантов нанесения порошково-
го проявителя возможно применить только первый оценочный подход.
Анализируя полученные с использованием данной методики экспериментальные зависимости
глубины гарантированного нанесения проявителей на внутренние поверхности отверстий от их
диаметров, можно сделать вывод, что проявители типа красок для рассматриваемых технологий
капиллярного контроля наносятся на внутренние поверхности отверстий глубже, чем суспензион-
ный или порошковый. Это связано с тем, что жидкий проявитель данного типа может наноситься
неоднократно на один и тот же участок для обеспечения требований по толщине его нанесения,
необходимой для выявления дефектов. Проявители типа суспензий наносятся на меньшую глуби-
ну, это связано с необходимым условием нанесения его тонким сплошным слоем. Нанесение дан-
ного типа проявителя неоднократным толстым слоем может привести к сильному размытию инди-
каторного рисунка и неправильной интерпретации полученных результатов. Проявитель типа
порошка электростатическим способом наносится неглубоко, особенно в отверстия небольшого
диаметра, по сравнению с жидкими типами проявителей, что, вероятно, связано с основным дви-
жением частиц порошка по электрическим полям, как описано в статье [27], и наглядно подтверж-
Дефектоскопия
№ 11
2023
Новый взгляд на контролепригодность деталей сложной геометрии...
29
дается. Важно отметить, что только суспензионный проявитель возможно нанести с использовани-
ем краскораспылителя на небольшую глубину отверстий диаметром меньше 6 мм, что связано с
меньшей вязкостью данной системы и, соответственно, меньшей величиной взаимодействия в его
составе мелкодисперсных частиц различного размера, способных лучше диспергироваться при
нанесении с использованием краскопульта в общем направленном потоке, быстрее сохнуть и
совершать более сложные циркуляционные движения с отклонением от центрального потока.
Из полученных зависимостей также установлено, что жидкие проявители типа красок могут
наноситься краскопультом на внутреннюю поверхность отверстий диаметром (d) от 5,5 до 21 мм
в осевом направлении, имитируя их расположение в диске газотурбинного двигателя, на глубину
отверстий, равную ≈1/5-1/3,5∙d, суспензий ≈1/4-1/3,5∙d, порошка ≈1/7-1/4∙d. Таким образом,
отверстия возможно контролировать на данную глубину, а не на глубину, равную один диаметр,
как принято в литературных и технических источниках. При этом зона достаточного и равномер-
ного нанесения на внутреннюю поверхность отверстий для всех типов проявителя возрастает с
увеличением диаметра отверстия.
ВЫВОДЫ
По заказу АО «ОДК-Авиадвигатель» в соответствии с техническим заданием разработана ком-
плексная методика, состоящая из нескольких подходов, позволяющих количественно оценить
неконтролируемые зоны различных деталей, имеющих сложную геометрическую форму, при про-
ведении капиллярного контроля, основанная на оценке возможности нанесения проявителей раз-
личного типа.
Установлено, что существующие технологии капиллярного контроля с применением проявите-
лей типа красок, суспензий и порошков с использованием краскопульта и электростатических
систем наносятся по-разному и могут не обеспечивать 100 % объема контроля поверхности дета-
лей сложной конфигурации, что необходимо учитывать при оценке качества выпускаемой продук-
ции.
С помощью разработанной методики установлено, что ранее приведенные в литературных
источниках, технической и технологической документации данные о контролепригодности, полу-
ченные методом экспертной оценки, не соответствуют действительности. На примере таких кон-
структивных элементов, как отверстия, показано, что глубина их контроля даже при двустороннем
доступе с обеспечением нанесения максимально возможной толщины на внешние доступные
поверхности намного меньше диаметра.
Разработанная методика предназначена для оценки неконтролируемых зон для предусмотрен-
ного документацией капиллярного контроля основных и других деталей ГТД, разработанных АО
«ОДК-Авиадвигатель», а также другими предприятиями АО «ОДК», в том числе в рамках аттеста-
ции систем и технологий неразрушающего контроля [28].
Если в результате анализа контролепригодности выявлены места, капиллярный контроль кото-
рых не может быть обеспечен с установленным уровнем чувствительности, то это является осно-
ванием для использования специальных приспособлений и режимов для нанесения проявляющих
составов в труднодоступные места или замены набора дефектоскопических материалов, или при-
менения другого метода неразрушающего контроля.
Разработанная методика может быть использована для оценки качества нанесения проявите-
лей, входящих в состав как люминесцентных, так и цветных наборов дефектоскопических матери-
алов.
Полученные с использованием разработанной методики данные позволят повысить достовер-
ность результатов неразрушающего контроля и, как следствие, качество выпускаемой продукции.
СПИСОК ЛИТЕРАТУРЫ
1. ОСТ 1 90282-79 Качество продукции. Неразрушающий контроль. Капиллярные методы. М.:
ФГУП «ВИАМ», 1979. 50 с.
2. Moore Patrick O. (Ed.) Liquid Penetrant Testing // ASNT Nondestructive Testing Handbook. V. 2. 2008.
494 p.
3. SAE AMS2647E Aerospace Material Specification, Fluorescent Penetrant Inspection. Aircraft and
Engine Component Maintenance. 2014. 42 p.
4. SAE AMS2644E Aerospace Material Specification, Inspection Material Penetrant. 2006. 27 p.
5. ASTM E1417/E1417M — 16 Standard Practice for Liquid Penetrant Testing. 2016. 11 p.
6. ASTM E165 — 09 Standard Practice for Liquid Penetrant Examination for General Industry. 2009. 17 p.
Дефектоскопия
№ 11
2023
30
И.И. Кудинов, А.Н. Головков, В.В. Вахов и др.
7. ASTM E1208 — 10 Standard Practice for Fluorescent Liquid Penetrant Testing Using the Lipophilic
Post-Emulsification Process. 2010. 7 p.
8. ASTM E1209 — 10 Standard Practice for Fluorescent Liquid Penetrant Testing Using the Water-
Washable Process. 2010. 7 p.
9. ASTM E1210 — 10 Standard Practice for Fluorescent Liquid Penetrant Testing Using the Hydrophilic
Post-Emulsification Process. 2010. 7 p.
10. ASTM E1219 — 10 Standard Practice for Fluorescent Liquid Penetrant Testing Using the Solvent-
Removable Process. 2010. 6 p.
11. ASTM E1220 — 10 Standard Practice for Visible Penetrant Testing Using Solvent-Removable Process.
2010. 6 p.
12. ASTM E1418 — 10 Standard Practice for Visible Penetrant Testing Using the Water-Washable
Process. 2010. 6 p.
13. ISO 3452-1-2013 Non-destructive testing — Penetrant testing Part 1: General principles. 2013. 7 p.
14. DOT/FAA/AR-01/95 Study of the Factors Affecting the Sensitivity of Liquid Penetrant Inspections:
Review of Literature Published from 1970 to 1998. January 2002. 51 p.
15. Глазков Ю.А. Капиллярный контроль. М.: Спектр, 2013. 144 с.
16. Ospennikova O.G., Kudinov I.I., Golovkov A.N., Generalov A.S., Skorobogatko D.S. An Assessment of
the Сontrollability of the Main Parts of Aircraft Engines During Capillary Non-destructive Testing // Journal of
Physics: Conference Series. 2020. V. 1891. DOI: 10.1088/1742-6596/1891/1/012035
17. АП-33 Авиационные правила. Часть 33. Нормы летной годности двигателей воздушных судов.
2012.
18. Code of Federal Regulations. Title 14/ Chapter I/ Subchapter C/ Part 33 - Airworthiness Standards:
19. Department of defense handbook. Nondestructive evaluation system reliability assessment. 2009.
181 p. MIL-HDBK-1823A, 7 April 2009.
20. FAA US Department of Transportation Advisory Circular No: 33.14-1 2001 Damage Tolerance for
High Energy Turbine Engine Rotors.
21. FAA US Department of Transportation Advisory Circular No: 33.70-2 2009 Damage tolerance of hole
features in high-energy turbine engine rotors.
22. Каблов Е.Н., Оспенникова О.Г., Кудинов И.И., Головков А.Н., Генералов А.С., Князев А.В. Оценка
вероятности выявления эксплуатационных дефектов в деталях авиационной техники из жаропрочных
сплавов с использованием дефектоскопических жидкостей отечественного и зарубежного производства
// Дефектоскопия. 2021. № 1. С. 64—71. DOI: 10.31857/S0130308221010073
23. Головков А.Н., Куличкова С.И., Кудинов И.И., Скоробогатько Д.С. Анализ существующих кон-
трольных образцов для проверки чувствительности дефектоскопических материалов при проведении
капиллярного неразрушающего контроля (обзор) // Труды ВИАМ: электрон. науч.-технич. журн. 2019.
2019-0-11-95-103
24. ГОСТ Р ИСО 3452-3—2009 Контроль неразрушающий. Проникающий контроль. Часть 3. Ис-
пытательные образцы. 2009. 12 с.
25. ISO 3452-3-2013 Non-destructive testing — Penetrant testing. Part 3: Reference test block. 2013. 12 p.
26. Скоробогатько Д.С., Головков А.Н., Кудинов И.И., Куличкова С.И. К вопросу об экотоксичности
и эффективности различных классов промышленных неионогенных пав, используемых при очистке ме-
таллических поверхностей в процессе капиллярного контроля деталей авиационной техники (ОБЗОР)
//Авиационные материалы и технологии: электрон. науч.-технич. журн. 2021. № 4. Ст. 11. URL: http://
27. Куличкова С.И., Головков А.Н., Кудинов И.И., Скоробогатько Д.С. Оценка эффективности раз-
личных способов нанесения порошковых проявителей при проведении капиллярного контроля // Труды
обращения 22.11.2022). DOI: 10.18577/2307-6046-2022-0-10-116-127
28. ГОСТ Р 58989—2020 Двигатели газотурбинные авиационные. Неразрушающий контроль
основных деталей. Общие требования. 2020. 10 с.
Дефектоскопия
№ 11
2023